نصائح حول إعداد أجهزة تدوير الأنابيب (أدوات التدوير) للحصول على لحامات أكثر نظافة
نادراً ما يتحقق درز اللحام النظيف بمحض الصدفة؛ بل ينتج عن قوس لحام مستقر، وسرعة تقدم ثابتة، وأنبوب يدور دون انحراف أو انزلاق أو اهتزاز. وتعتمد هذه العوامل الثلاثة على مدى دقة إعداد دوار اللحام قبل إشعال القوس الأول. فعدم المحاذاة، أو تفاوت ضغط البكرات، أو تغير سرعة الدوران في منتصف التمريرة سيفسد عمل حتى أمهر اللحامين. تغطي التعديلات التالية التسلسل الذي يتبعه اللحامون ذوو الخبرة لضبط دوار لحام الأنابيب ليعمل بدقة، بدءاً من تسوية الهيكل الأساسي وصولاً إلى مطابقة سرعة الدوران مع عملية اللحام.
يرث كل جزء يعلو الهيكل الأساسي أخطاءه. فالدوار الموضوع على أرضية غير مستوية سيؤدي إلى إمالة الأنبوب، والأنبوب المائل يسحب بركة اللحام إلى جانب واحد من الوصلة. وقبل لمس أي أداة تحكم، تأكد من أن سطح التركيب مستوٍ وأن الهيكل لا يتأرجح فوق نقطة مرتفعة.
في المعدات المزودة بقاعدة عجلات قابلة للتعديل، قم بفك أدوات القفل قبل إجراء أي إزاحة جانبية، ثم أعد شدها بالتساوي بعد ذلك. إن إجبار عربة غير محاذية على الحركة بواسطة مسامير التثبيت هو أسرع طريقة لتشويه الهيكل وفقدان المحاذاة مجدداً خلال بضع دورات فقط.
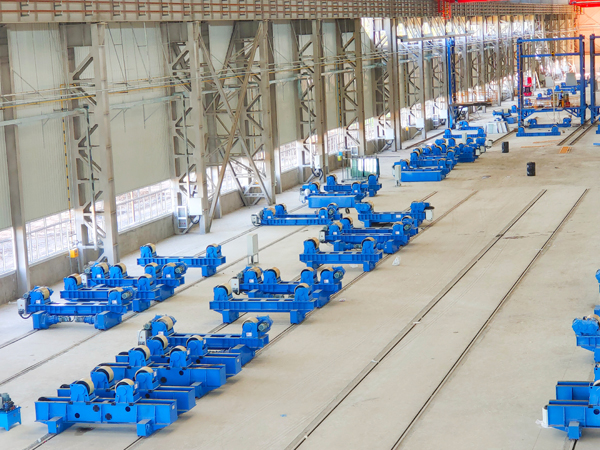
يتحكم تباعد البكرات في مقدار محيط الأنبوب المدعوم ومقدار الاحتكاك الذي يمكن لنظام الدفع توليده. إذا باعدت بين العجلات أكثر من اللازم، فسيتقوس الأنبوب بينهما مما يفتح الوصلة في الجانب العلوي. وإذا قربتهما أكثر من اللازم، فسيرتفع الأنبوب عالياً، ويلامس شريطاً ضيقاً فقط من كل عجلة، وينزلق تحت الحمل.
الهدف العملي هو تحقيق زاوية تلامس تتراوح تقريباً بين 45 و60 درجة من المستوى الأفقي، مما يضع وزن الأنبوب في مستوى منخفض ومتمركز. تتطلب الأقطار الكبيرة تباعداً أوسع؛ بينما تتطلب الأقطار الصغيرة تقريب العجلات حتى لا يتأرجح الأنبوب بينها.
كما أن نظافة أسطح العجلات مهمة هنا أيضاً. فغبار التجليخ، وطرطشة اللحام، والزيوت تتراكم مكونة طبقة ملساء تقلل التماسك وتسبب انزلاقاً متقطعاً، وهو ما يظهر في اللحام على شكل تقطع أو تغير في عرض خط اللحام.
سرعة الدوران هي الإعداد الوحيد الأكثر عرضة للخطأ في بداية العمل. إذا كانت سريعة جداً، تسبق بركة اللحام القوس، مما ينتج عنه خط لحام غير منتظم وتغلغل غير ثابت. وإذا كانت بطيئة جداً، تتراكم الحرارة في نقطة واحدة، مما يعرض الأنابيب رقيقة الجدران لخطر الاحتراق الكامل (الثقب)، ويسبب لحاماً عريضاً ومترهلاً في المقاطع السميكة.
اضبط السرعة بناءً على عملية اللحام وليس بناءً على العادة. القاعدة الناجحة في معظم الورش هي البدء بسرعة متحفظة ثم الزيادة تدريجياً حتى يصبح شكل خط اللحام متسقاً حول المحيط بالكامل، ثم تثبيت هذا الإعداد لبقية التمريرة. يتحمل اللحام بالقوس المغمور ولحام MIG عالي الترسيب دوراناً أسرع مقارنة بلحام TIG أو تمريرات الجذر على المواد رقيقة الجدران.
الأنبوب الذي يزحف على طول محوره أثناء الدوران سيسحب المشعل بعيداً عن خط الوصلة. وفي الوصلات متعددة التمريرات، يتراكم انحراف بضعة ملليمترات لكل دورة بسرعة، ويحول خط اللحام النظيف إلى خط متدرج يتطلب التجليخ.
ينشأ الانحراف المحوري عادةً من أحد أربعة مصادر: طرف أنبوب لم يُقطع بشكل متعامد، أو أنبوب غير دائري (بيضاوي)، أو عدم تطابق أقطار البكرات، أو تفاوت ضغط العجلات على أحد الجانبين. افحص الأنبوب أولاً، ثم الماكينة. فالأطراف المقطوعة بشكل متعامد وسماكة الجدار المتناسقة تحل من مشاكل الانحراف أكثر مما يحله أي تعديل في الدوار نفسه.
بالنسبة للمقاطع الطويلة أو الثقيلة، ستعمل بكرة توجيه أو عجلة دفع موضوعة مقابل وجه الأنبوب على تثبيت الموضع المحوري دون إضافة احتكاك كبير. اضبطها بحيث تلامس فقط ولا تضغط، لأن التحميل الجانبي يدفع الأنبوب بعيداً عن خط مركز العجلات ويعيد التمايل الذي تحاول التخلص منه.
قد يتراجع أداء الدوار الذي أنتج لحامات نظيفة في الشهر الماضي بشكل صامت. فالبكرات تتآكل، والسلاسل تتمدد، والمحامل تفقد شدها المسبق. وتظهر الأعراض على شكل اهتزاز في القوس، أو تفاوت في عرض خط اللحام، أو صدور طنين من الأنبوب أثناء دورانه.
افحص صلابة العجلات وشكلها كل بضعة أشهر، وقم بشد سلاسل أو سيور الدفع، وشحّم المحامل وفق الجدول الموصى به من الشركة المصنعة. امسح العجلات في نهاية كل وردية حتى لا تتصلب الطرطشة والغبار المعدني على السطح. وفي الماكينات المستخدمة للفولاذ المقاوم للصدأ أو الألومنيوم، أبعد غبار الفولاذ الكربوني عن العجلات والأنبوب لتجنب التلوث المتبادل الذي يظهر لاحقاً كبقع صدأ على اللحام النهائي.

هناك حد لما يمكن أن يصلحه التعديل في ماكينة تنثني تحت الحمل. فالهيكل الذي يلتوي، أو وحدة الدفع ذات خطوات السرعة الخشنة، أو البكرات التي لا يمكن ضبطها بالتوازي ستستمر في إنتاج لحامات غير متناسقة مهما عمل المشغل بعناية. وبالنسبة للورش التي تتعامل مع مجموعة متنوعة من الأقطار وسماكات الجدران، فإن الحل العملي هو دوار بهيكل صلب، وعربات بكرات قابلة للتعديل بشكل مستقل، وتحكم حقيقي متغير في السرعة.
تصمم شركة BOTA دوارات لحام الأنابيب استناداً إلى هذه الأولويات الثلاث، مع تصنيفات قدرة تتوافق مع الأوزان الواقعية للأنابيب بحيث تحافظ وحدة الدفع على السرعة تحت الحمل بدلاً من التباطؤ مع بداية التمريرة. وعند تقييم أي وحدة، قارن سعة التحميل بأثقل أنبوب تقوم بلحامه فعلياً، وتأكد من أن نطاق السرعة يغطي كلاً من تمريرات الجذر وتمريرات الملء، وتحقق من أن تعديل البكرات سهل باستخدام الأدوات المعتادة بحيث لا يصبح الإعداد عملاً يتطلب شخصين.
تعتمد السرعة على عملية اللحام، وسماكة الجدار، ووضعية الوصلة. ابدأ بسرعة أبطأ مما تظنه ضرورياً، وراقب شكل خط اللحام، ثم زد السرعة حتى يصبح اللحام متسقاً حول المحيط بالكامل. الإعداد الصحيح هو الذي يحافظ على هذا الاتساق طوال التمريرة بأكملها، وليس أعلى رقم يصل إليه المحرك.
افحص أولاً ما إذا كان طرف الأنبوب مقطوعاً بشكل غير متعامد أو ما إذا كان المقطع غير دائري. وإذا كان الأنبوب مستقيماً وسليماً، فتحقق من وجود كلتا البكرتين على نفس الارتفاع وتساوي ضغط العجلات. وفي المقاطع الطويلة، ستساعد بكرة توجيه موضوعة برفق مقابل وجه الأنبوب على تثبيت الموضع المحوري.
ليس لكل عمل، ولكن أي تغيير في قطر الأنبوب أو سماكة الجدار أو الوزن يستحق فحص تباعد البكرات وإعداد السرعة ومستوى الاستواء. ويوفر تسجيل الإعدادات التي نجحت مع مقاس معين للأنابيب الوقت في الأعمال المتكررة، كما يحافظ على اتساق جودة خط اللحام عبر مختلف المشغلين.
تأتي خطوط اللحام النظيفة من إعداد يزيل المتغيرات العشوائية. سوِّ الهيكل، واضبط تباعد البكرات حسب القطر، وطابق السرعة مع العملية، واضبط الانحراف المحوري قبل بدء القوس. نفّذ هذه الأمور الأربعة باستمرار وستتبعها جودة اللحام تلقائياً، مع تجليخ أقل وإصلاحات أقل في كل وصلة تغادر محطة العمل.
رقم 1 تقاطع شارع FC Wilderness وشارع Weilai,
Y أنا أحب المقاطعة، مدينة لوه يانغ، مقاطعة خنان، الصين
+86 400-0379-069
حقوق النشر © 2023 شركة مصنعة لمعدات اللحام والقطع الآلية تركز على ذراع عمود اللحام ودوار اللحام | كل الحقوق محفوظة دعم فني: شانغ X إيان