شرح الفرق بين أجهزة التدوير الذاتية الضبط وأجهزة التدوير التقليدية في عمليات اللحام
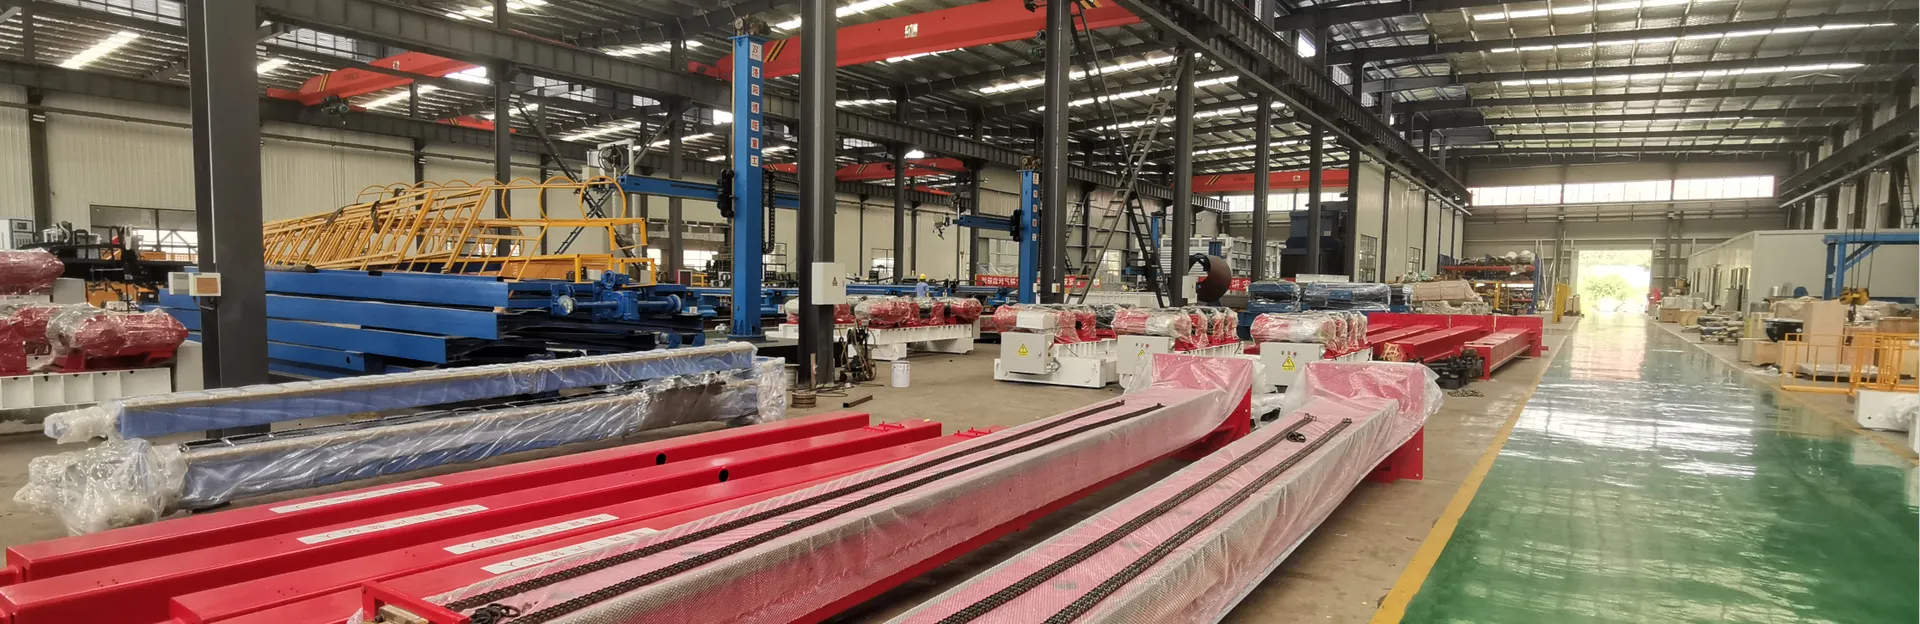
نادراً ما يتعلق اختيار دوار اللحام بالبكرات والدرافيل نفسها، بل يرتبط بشكل أساسي بمقدار الوقت الذي يقضيه المشغلون في ضبطها ومحاذاتها. يتميز دوار اللحام التقليدي بمسافة تباعد ثابتة بين البكرات، مما يعني أن كل تغيير في قطر قطعة العمل يتطلب إعداداً وضبطاً يدوياً قبل بدء قوس اللحام الأول. في المقابل، يعتمد دوار اللحام ذاتي المحاذاة على أذرع تأرجح مفصلية تجعل قطعة العمل تتمركز تلقائياً تحت تأثير وزنها الخاص. هذا الاختلاف الميكانيكي البسيط ينعكس بشكل جذري على جداول الإنتاج، وتكاليف العمالة، والمساحة الأرضية، والسلامة المهنية. تشرح هذه المقالة آلية عمل كلا التصميمين، وتقارن بينهما وفقاً للمعايير الحاسمة للمصنعين، وتوضح التطبيقات المناسبة لكل ماكينة.
تؤدي كلتا الماكينتين نفس الوظيفة الأساسية: تدوير قطعة العمل الأسطوانية بسرعة منتظمة وثابتة أثناء تنفيذ اللحام على طول الوصلة. يكمن الاختلاف الجوهري في طريقة تثبيت البكرات وكيفية استجابة الماكينة عند تغير قطر قطعة العمل.
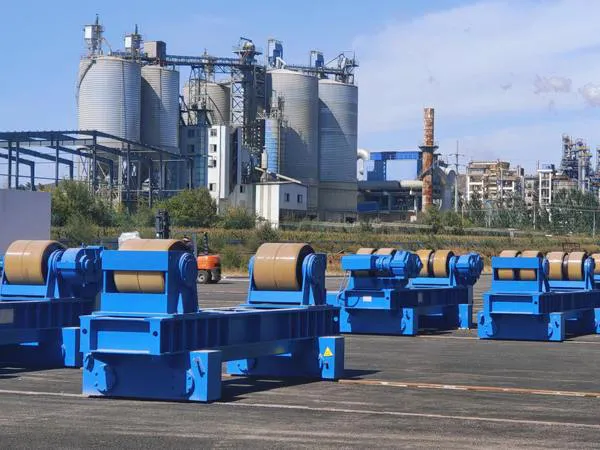
في الوحدة التقليدية، تستقر بكرة الدفع والبكرة الحرة في هياكل ثابتة على قاعدة مشتركة. يتم تحديد المسافة بين المركزين لنطاق قطر محدد ولا يمكن تغييرها إلا عبر وسائل ميكانيكية: فتحات براغي مسننة، أو براغي لولبية توجيهية، أو أسطوانات هيدروليكية تحرك الهيكل على طول القاعدة. يتم الضبط بشكل تدريجي يدوي، وتعتمد دقة العودة إلى ضبط سابق على مهارة المشغل وانضباطه. يتسم هذا التصميم بالبساطة والصلابة الهيكلية العالية، ولهذا السبب لا يزال هو الخيار السائد في عمليات الإنتاج الضخم التي تعتمد على قطر واحد مستمر لأيام أو أسابيع.
يتم تثبيت كل بكرة في الدوار ذاتي المحاذاة على ذراع مفصلي متأرجح. عندما يتم إنزال قطعة العمل فوق الماكينة بالرافعة، فإن وزنها يجبر الأذرع على التباعد أو الاقتراب حتى تلامس البكرات السطح الخارجي بشكل مماسي تام. يستقر الحمل في موضع متمركز وثابت تلقائياً دون أي تدخل بشري، وتغطي نفس الماكينة نطاقاً واسعاً من الأقطار. في العديد من التصميمات، تكون جميع البكرات مدفوعة بمحركات، مما يوزع عزم الدوران على نقطتي تلامس أو أكثر بدلاً من نقطة واحدة، وهو ما يحسن قوة السحب والجر على الأسطوانات الثقيلة أو المطلية أو الأسطح المعالجة.
النتيجة العملية هي أن تغيير قطر العمل يتحول إلى مجرد عملية رفع وإنزال بسيطة بدلاً من عملية ضبط ميكانيكي مستهلكة للوقت.
| معيار المقارنة | الدوار التقليدي | الدوار ذاتي المحاذاة |
|---|---|---|
| نطاق القطر لكل إعداد | نطاق ضيق؛ يتطلب إعادة ضبط وتغيير مواضع البكرات بين المقاسات | نطاق واسع؛ الأذرع تتكيف تلقائياً مع أبعاد القطعة |
| جهد وتكلفة تغيير الإعداد | تعديل يدوي للمسافة بين البكرات ثم التحقق منها | تحميل وتدوير فوري؛ التمركز يتم بشكل آلي |
| ثبات ارتفاع المركز | يتغير وفقاً لإعداد المسافة وتباعد البكرات | شبه ثابت نسبياً عبر كامل نطاق العمل |
| إنتاجية الأقطار المتنوعة | منخفضة، بسبب تكرار وقت الإعداد والتوقف | عالية جداً، نظراً لاختفاء وقت التجهيز تقريباً |
| إنتاجية القطر الواحد الثابت | ممتازة بمجرد اكتمال الضبط | مماثلة، مع مرونة ميكانيكية طفيفة في حركة الأذرع |
| التعقيد الميكانيكي | منخفض | متوسط؛ تتطلب محامل المفاصل والوصلات فحصاً دورياً |
| تكلفة الشراء الأولية | أقل عموماً لنفس سعة الحمولة | أعلى عموماً، ولكن يتم تعويضها من خلال توفير تكلفة العمالة |
| المهارة المطلوبة من المشغل | أعلى؛ دقة تقدير الإعداد تؤثر مباشرة على خط اللحام | أقل؛ حيث إن التمركز التلقائي خاصية متأصلة في التصميم |
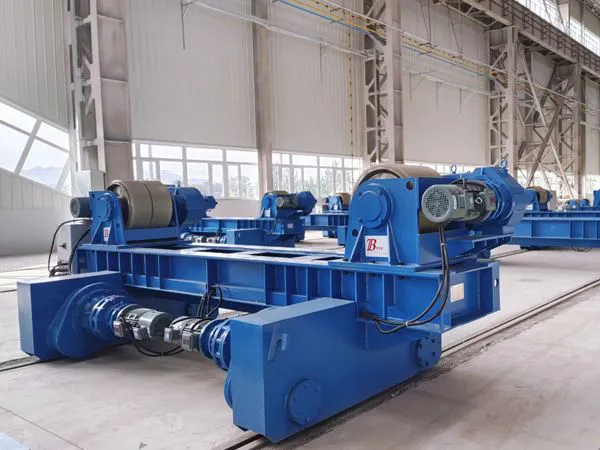
إذا كان أسبوع العمل المعتاد يشمل عدة مقاسات من الأنابيب، وتصنيع خزان ضغط، وأعمال صيانة وإصلاح مختلفة، فإن وقت الإعداد يمثل التكلفة المهدرة الكبرى. تلغي الدوارات ذاتية المحاذاة معظم هذه التكلفة، حيث يقضي المشغل يومه في اللحام الفعلي بدلاً من تحريك القواعد وفحص ارتفاع المركز.
عندما يستمر خط الإنتاج في تشغيل نفس قطر الأنبوب لأسابيع دون تغيير، نادراً ما يتم استغلال ميزة المحاذاة الذاتية. في هذه الحالة، يوفر الدوار التقليدي الذي تم إعداده مرة واحدة نفس الإنتاجية برأس مال أقل، كما أن صلابته الهيكلية تعتبر ميزة ممتازة تحت التشغيل المستمر.
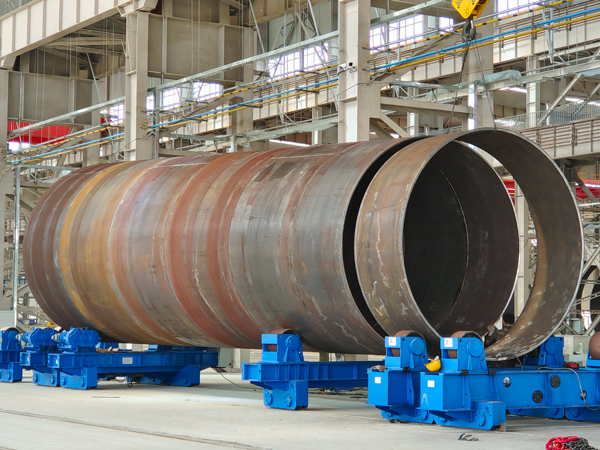
تتطلب الأسطوانات والمقاطع الثقيلة قدرة تحميل قوية وقوة جر موثوقة. تعمل الماكينات ذاتية المحاذاة المزودة بمحركات دفع متعددة على توزيع عزم الدوران بالتساوي وتتعامل بمرونة مع التشوهات الطفيفة في استدارة القطع المدرفلة، مما يمنع الانزلاق والخدوش السطحية.
تتعرض الأنابيب رقيقة الجدران للتشوه بسهولة إذا تعرضت لضغط موضعي مركز من البكرات. تضمن الهندسة الميكانيكية للدوارات ذاتية التمركز توزيع التلامس بشكل أكثر توازناً، كما يحافظ التمركز التلقائي على ارتفاع ثابت ومثالي لرؤوس اللحام المداري أو الآلي.
يمثل سعر الشراء الرقم الأوضح في البداية، لكن التكاليف التشغيلية هي النقطة التي يظهر فيها التباين الحقيقي بين النظامين. تستهلك كل عملية تغيير إعداد وقتاً ثميناً من زمن الإنتاج؛ وفي الورش التي تغير الأقطار عدة مرات في الوردية الواحدة، يتراكم هذا الوقت الضائع ليتحول إلى مئات الساعات سنوياً. وليست تكلفة العمالة العامل الوحيد: فالماكينة التي تتطلب من العامل الانحناء والوصول لأجزاء الماكينة الداخلية لتحريك الهياكل اليدوية تنطوي على مخاطر قرص وانحشار وإصابات عمل، بينما يتفادى التصميم الذاتي (حمّل وابدأ العمل) هذه المخاطر تماماً.
كما تمتد السلامة أيضاً إلى استقرار الحمل. فالقطعة التي لا تتمركز بدقة يمكن أن تتعرض للانحراف المحوري، أو الانزلاق، أو تحميل وزن غير متوازن على بكرة واحدة. تصحح الأذرع ذاتية المحاذاة هذا الوضع تلقائياً، في حين تعتمد الماكينات التقليدية كلياً على مهارة المشغل في ضبط التباعد. وعندما تكون القطعة ثقيلة ووصلة اللحام فائقة الأهمية، فإن هذا التصحيح الذاتي يستحق فارق السعر بالتأكيد.
اطرح على نفسك سؤالين: كم عدداً مختلفاً من الأقطار سيمر عبر محطة العمل هذه خلال شهر واحد؟ وما هي تكلفة ساعة التوقف عن العمل في هذه المحطة؟ إذا كانت الإجابة عن السؤال الأول أكثر من مجرد قياسات معدودة، وكانت تكلفة التوقف مرتفعة، فإن فارق السعر في الماكينة ذاتية المحاذاة سيتم استرداده سريعاً من خلال توفير وقت الإعداد وحده. أما إذا كانت الإجابة عن السؤال الأول قطراً واحداً ثابتاً، فإن الماكينة التقليدية هي الخيار الأكثر كفاءة واقتصادية.
يمكن للشركات المصنعة التي تقدم كلا الحلين، مثل BOTA، تقديم المشورة الحيادية لتحديد التصميم الأنسب لمزيج الأقطار لديك بدلاً من توجيه كل مشترٍ نحو طراز واحد بعينه. اطلب دائماً خطوات وإجراءات تغيير المقاسات كتابياً، وتأكد من ثبات ارتفاع المركز عبر كامل نطاق الأقطار قبل اتخاذ قرار الشراء.
نعم في كثير من الأحيان، طالما كان ذلك ضمن نطاق القطر والحمولة المحددين. وتجدر الإشارة إلى أن الماكينة الواحدة ذاتية المحاذاة قد تكون سعتها القصوى أقل من ماكينة تقليدية مخصصة تم تصميمها لقطر واحد ضخم؛ لذلك يُنصح دائماً بمراجعة منحنى الحمولة والقدرة وليس الرقم الرئيسي العام فقط.
إن هندسة التمركز تصحح نفسها تلقائياً، وبالتالي فإن تآكل محامل المفاصل يؤثر على سلاسة الحركة أكثر من تأثيره على التمركز نفسه. يضمن الفحص الدوري لمحاور الدوران وحالة البكرات ومحاذاة المحرك بقاء الأداء ثابتاً وموثوقاً.
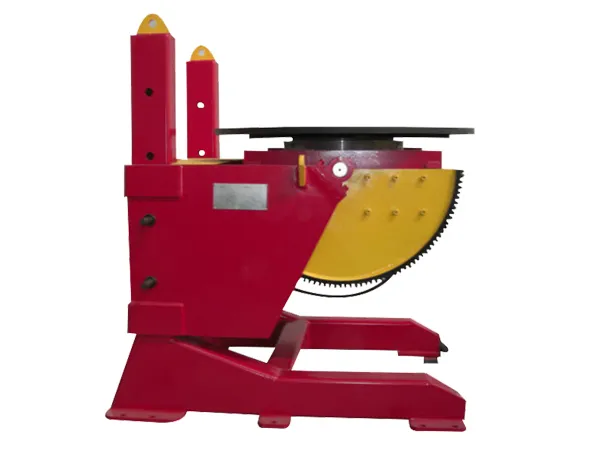
نعم، إذا كانت تغييرات القطر نادرة ومخططة مسبقاً، أو إذا كانت الماكينة ستُخصص لخلية لحام آلية ثابتة. في تلك الحالات، تفوق الصلوبة والبساطة الميكانيكية ميزة سرعة تغيير الإعداد.
تأكد من دقة وسلاسة سرعة الدوران، وعدم وجود انحراف محوري للحمل، وتطابق نمط ملامسة البكرات لقطع العمل الفعلية، وثبات ارتفاع المركز ضمن النطاق المسموح به لرأس اللحام عبر مختلف الأقطار.
يتلخص الاختيار بين دوارات اللحام ذاتية المحاذاة والتقليدية في كيفية استغلال وقت العمل الفعلي داخل ورشتك. تقدم الماكينات ذاتية المحاذاة ميزة التبديل السريع وتغطية الأقطار المتعددة وتقليل الاعتماد على مهارة المشغل مقابل سعر شراء أعلى. بينما توفر الماكينات التقليدية تكلفة شراء أقل وصلابة هيكلية أعلى حيثما يكون الإنتاج نمطياً ومستقراً. عند مواءمة التصميم المناسب مع تنوع أقطار العمل وتكلفة فترات التوقف، يتحول دوار اللحام من عبء إعداد وضبط إلى أصل إنتاجي يعزز كفاءة مصنعك.
رقم 1 تقاطع شارع FC Wilderness وشارع Weilai,
Y أنا أحب المقاطعة، مدينة لوه يانغ، مقاطعة خنان، الصين
+86 400-0379-069
حقوق النشر © 2023 شركة مصنعة لمعدات اللحام والقطع الآلية تركز على ذراع عمود اللحام ودوار اللحام | كل الحقوق محفوظة دعم فني: شانغ X إيان