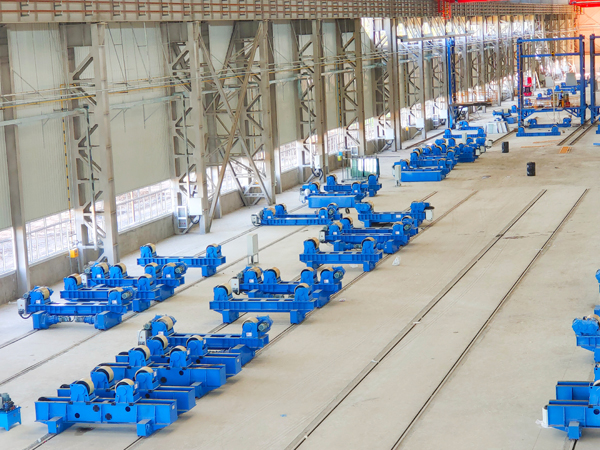
Un cordón de soldadura limpio rara vez ocurre por accidente. Proviene de un arco estable, una velocidad de avance constante y un tubo que gira sin desviarse, patinar ni vibrar. Los tres factores dependen de qué tan bien se haya configurado el rotador de soldadura antes de cebar el primer arco. La desalineación, una presión desigual de los rodillos o una velocidad de rotación que varía a mitad de la pasada arruinarán incluso el pulso más firme. Los ajustes siguientes abarcan la secuencia que siguen los soldadores experimentados para lograr que un rotador de soldadura para tuberías gire con precisión, desde la nivelación del bastidor base hasta el ajuste de la velocidad de rotación según el proceso de soldadura.
Nivele la base y alinee los rodillos primero
Todo lo que se apoya sobre el bastidor base hereda sus errores. Un rotador colocado sobre un suelo irregular inclinará el tubo, y un tubo inclinado desplazará el baño de fusión hacia un lado de la junta. Antes de tocar cualquier control, confirme que la superficie de montaje esté plana y que el bastidor no se balancee sobre ningún punto alto.
Comprobaciones que vale la pena realizar antes de cada nuevo trabajo
-
Coloque un nivel de precisión o un nivel láser transversalmente sobre los rieles del bastidor y confirme que ambos lados marquen lo mismo.
-
Calce cualquier hueco debajo del bastidor en lugar de apretar los pernos de anclaje para forzarlo hacia abajo.
-
Confirme que el rodillo motriz y el rodillo libre compartan exactamente la misma altura en su línea central. Unos pocos milímetros de desfase bastan para hacer que el tubo trepe hacia un lado.
-
Verifique que ambos conjuntos de rodillos estén paralelos entre sí, no solo nivelados de forma individual.
-
Conecte la toma de tierra de la pieza cerca de la zona de soldadura para que la corriente no circule a través de los rodamientos del rotador.
En equipos con distancia entre ruedas ajustable, afloje los elementos de bloqueo antes de realizar cualquier desplazamiento lateral y vuelva a apretarlos de manera uniforme después. Forzar un carro desalineado con los pernos de sujeción es una forma rápida de deformar el bastidor y volver a perder la alineación tras unas pocas rotaciones.
Ajuste la separación de los rodillos al diámetro del tubo
La separación entre rodillos controla qué proporción de la circunferencia del tubo queda apoyada y cuánta fricción puede generar la tracción. Si las ruedas se colocan demasiado separadas, el tubo se comba entre ellas, abriendo la junta en la parte superior. Si se colocan demasiado juntas, el tubo queda alto, hace contacto solo con una banda estrecha de cada rueda y patina bajo carga.
El objetivo práctico es lograr un ángulo de contacto aproximado de entre 45 y 60 grados respecto a la horizontal, lo que sitúa el peso del tubo bajo y centrado. Los diámetros mayores requieren una separación más amplia; los diámetros pequeños requieren acercar las ruedas para que el tubo no oscile entre ellas.
Ajustes que importan para la calidad del cordón
-
Acerque las ruedas hasta que el tubo descanse haciendo contacto total sobre toda la cara del rodillo, y no sobre un solo borde.
-
Tenga en cuenta la compresión de las ruedas de goma o poliuretano en tuberías de pared gruesa, ya que una rueda cargada se aplana ligeramente y modifica la altura efectiva.
-
Añada un tercer soporte o caballete auxiliar en secciones de tubería largas para que el voladizo no cargue un extremo del rotador de forma desigual.
-
Vuelva a verificar la separación siempre que el diámetro del tubo cambie más allá de un pequeño incremento.
Mantener limpias las superficies de las ruedas también es clave aquí. El polvo de amolado, las salpicaduras y el aceite forman una película resbaladiza que reduce el agarre y provoca deslizamientos intermitentes, lo cual se refleja en la soldadura como un salto o una variación en el ancho del cordón.
Ajuste la velocidad de rotación según el proceso de soldadura
La velocidad de rotación es el parámetro que con mayor probabilidad estará mal ajustado al inicio de un trabajo. Si es demasiado rápida, el baño de fusión se adelanta al arco, produciendo un cordón irregular y una penetración inconsistente. Si es demasiado lenta, el calor se acumula en un punto, con riesgo de perforación en tuberías de pared delgada y un cordón ancho y descolgado en secciones gruesas.
Fije la velocidad según el proceso, no por costumbre. Una regla que funciona en la mayoría de los talleres es comenzar de forma conservadora e ir aumentando hasta que el perfil del cordón sea uniforme alrededor de toda la circunferencia, y luego mantener ese ajuste durante el resto de la pasada. Los procesos de arco sumergido y MIG de alta deposición toleran una rotación más rápida que las pasadas TIG o de raíz en material de pared delgada.
Cómo lograr que el ajuste de velocidad sea repetible
-
Utilice un rotador con control de velocidad variable continua en lugar de pasos fijos, para poder realizar ajustes finos en vez de tener que elegir entre demasiado lento y demasiado rápido.
-
Verifique el ajuste con un cronómetro y una marca en la sección del tubo en lugar de confiar únicamente en el dial.
-
Dé preferencia al control de arranque suave o rampa de aceleración para que el tubo no dé un tirón hacia adelante al iniciar una pasada.
-
Compruebe que la velocidad se mantenga estable bajo carga. Un motor que pierde velocidad cuando se inicia el arco produce un cordón más abultado en los primeros centímetros de cada pasada.
Detenga el desplazamiento axial antes de que llegue a la soldadura
Un tubo que se desliza a lo largo de su eje durante la rotación apartará la antorcha de la línea de la junta. En una junta multipasada, una deriva de unos pocos milímetros por revolución se acumula rápidamente y convierte un cordón limpio en uno escalonado que requiere amolado.
El desplazamiento axial suele provenir de una de cuatro fuentes: un extremo de tubo que no fue cortado a escuadra, un tubo ovalado, diámetros de rodillos desiguales o una presión desbalanceada de las ruedas en un lado. Revise primero el tubo y luego la máquina. Los extremos cortados a escuadra y un espesor de pared uniforme resuelven más problemas de deriva que cualquier ajuste en el propio rotador.
Para secciones largas o pesadas, un rodillo guía o rueda de empuje apoyado contra la cara frontal del tubo mantendrá la posición axial sin añadir un rozamiento significativo. Ajústelo para que roce suavemente, no para que presione, ya que la carga lateral empuja el tubo fuera de la línea central de las ruedas y vuelve a introducir el bamboleo que usted intenta eliminar.
Mantenga la configuración repetible con un mantenimiento básico
Un rotador que producía cordones limpios el mes pasado puede degradarse silenciosamente. Los rodillos se desgastan, las cadenas se estiran y los rodamientos pierden precarga. Los síntomas se manifiestan como vibración en el arco, ancho de cordón irregular o un tubo que zumba al girar.
Revise la dureza y el perfil de las ruedas cada pocos meses, tense las cadenas o correas de transmisión y lubrique los rodamientos según el programa recomendado por el fabricante. Limpie las ruedas al final de cada turno para que las salpicaduras y el polvo metálico no se incrusten en la superficie. En máquinas utilizadas para acero inoxidable o aluminio, mantenga el polvo de acero al carbono alejado de las ruedas y del tubo para evitar la contaminación cruzada que luego aparece como puntos de óxido en la soldadura terminada.
Cuando la calidad del equipo marca el límite de la puesta a punto
Hay un límite en lo que los ajustes pueden corregir en una máquina que flexa bajo carga. Un bastidor que se torsiona, un accionamiento con saltos de velocidad bruscos o unos rodillos que no pueden alinearse en paralelo seguirán produciendo cordones inconsistentes sin importar cuán cuidadosamente trabaje el operador. Para talleres que procesan una variedad de diámetros y espesores de pared, la respuesta práctica es un rotador con construcción de bastidor rígido, carros de rodillos ajustables de forma independiente y un control de velocidad verdaderamente variable.
BOTA fabrica rotadores de soldadura para tuberías en torno a esas tres prioridades, con capacidades nominales adaptadas a pesos reales de tubería para que el accionamiento mantenga la velocidad bajo carga en lugar de ceder al comenzar la pasada. Al evaluar una unidad, compare la capacidad de carga con el tubo más pesado que realmente suelde, confirme que el rango de velocidad cubra tanto sus pasadas de raíz como sus pasadas de relleno, y verifique que el ajuste de los rodillos sea lo suficientemente práctico con herramientas como para que la preparación no se convierta en un trabajo de dos personas.
Preguntas frecuentes
¿A qué velocidad debe girar un rotador de soldadura para tuberías?
La velocidad depende del proceso, del espesor de pared y de la posición de la junta. Comience más lento de lo que cree necesario, observe el perfil del cordón y aumente hasta que la soldadura sea uniforme en toda la circunferencia. El ajuste correcto es aquel que mantiene esa consistencia durante toda la pasada, no el número más alto que alcance el variador.
¿Por qué mi tubo se desplaza lateralmente durante la rotación?
Compruebe primero si el extremo del tubo está cortado fuera de escuadra o si la sección está ovalada. Si el tubo es uniforme, verifique que ambos rodillos estén a la misma altura y que la presión sobre las ruedas sea pareja. Un rodillo guía apoyado suavemente contra la cara del tubo mantendrá la posición axial en secciones largas.
¿Necesito reajustar el rotador para cada trabajo?
No para cada trabajo, pero cualquier cambio en el diámetro del tubo, el espesor de pared o el peso amerita revisar la separación de los rodillos, el ajuste de velocidad y la nivelación. Registrar los parámetros que funcionaron bien para un tamaño de tubo determinado ahorra tiempo en trabajos repetitivos y mantiene la calidad del cordón uniforme entre distintos operadores.
Los cordones limpios provienen de una configuración que elimina variables. Nivele el bastidor, ajuste la separación de los rodillos al diámetro, adapte la velocidad al proceso y controle la deriva axial antes de que comience el arco. Haga esas cuatro cosas de manera constante y la calidad de la soldadura vendrá por añadidura, con menos amolado y menos reparaciones en cada junta que sale de la estación.