La distorsión por soldadura sigue siendo uno de los desafíos más persistentes en la fabricación de torres eólicas. A medida que las torres crecen en altura y aumenta el espesor de las paredes, las tensiones térmicas acumuladas de múltiples pasadas de soldadura pueden provocar desviaciones dimensionales significativas, costosas reparaciones e incluso el rechazo estructural. Los métodos tradicionales —compensación angular preestablecida o enderezado con soplete posterior a la soldadura— son imprecisos o requieren mucho tiempo. Este artículo examina cómo la tecnología de rotación adaptativa, específicamente el sistema desarrollado por BOTA, ofrece una solución determinista al ajustar dinámicamente la posición de la pieza durante la soldadura, cancelando efectivamente la distorsión en tiempo real.
Comprendiendo la Distorsión por Soldadura en la Fabricación de Torres Eólicas
Causas Comunes de la Distorsión
Las secciones de torres eólicas se fabrican típicamente a partir de planchas de acero gruesas (20–80 mm) unidas mediante soldadura por arco sumergido o soldadura por arco de metal con gas. El calentamiento localizado y la posterior contracción por enfriamiento crean distorsión angular, flexión longitudinal y contracción transversal. Los principales contribuyentes incluyen:
-
Aporte de calor desigual a través de la unión soldada, especialmente en procedimientos de múltiples pasadas.
-
Restricción por sujeción que impide la expansión libre durante el calentamiento, lo que genera mayores tensiones residuales.
-
Variaciones en las propiedades del material y la planeidad de la plancha de un lote a otro.
Impacto en la Integridad Estructural y el Costo
Incluso unos pocos milímetros de falta de redondez pueden comprometer el ajuste de las bridas durante el ensamblaje de la torre, aumentar la carga de fatiga en los pies de soldadura y hacer necesario un mecanizado o enderezado costoso. Los informes de la industria indican que el retrabajo relacionado con la distorsión representa hasta el 15% del costo total de fabricación en torres de gran diámetro.
El Principio de la Tecnología de Rotación Adaptativa
En qué se Diferencia la Rotación Adaptativa de los Métodos Tradicionales
Los enfoques convencionales dependen de sobrecompensar el ángulo de soldadura (inclinación preestablecida) o aplicar calor y martilleo manualmente después de soldar. Ambos son procesos de lazo abierto —no tienen en cuenta la distorsión real que ocurre durante la soldadura—. Por el contrario, la rotación adaptativa es un sistema de lazo cerrado: los sensores miden continuamente la geometría real de la pieza y el mecanismo de rotación ajusta la pieza en tiempo real para mantener la antorcha de soldadura en la posición óptima con respecto a la costura.
Retroalimentación en Tiempo Real y Ajuste Dinámico
El sistema de rotación adaptativa de BOTA utiliza perfilómetros láser o sensores de corrientes parásitas para monitorear la separación, el desplazamiento y la desviación angular por delante del baño de soldadura. Un algoritmo de control calcula la corrección rotativa necesaria (incremental o continua) y ordena a los rodillos accionados por servomotores que inclinen o giren la sección de la torre. El resultado: la cabeza de soldadura siempre sigue la verdadera línea de unión, incluso mientras la pieza se distorsiona progresivamente.
El Sistema de Rotación Adaptativa de BOTA: Un Análisis Técnico
Componentes Clave y Lógica de Control
El sistema integra tres elementos principales:
-
Matriz de sensores: Cabezas de medición sin contacto colocadas a 50–100 mm por delante del arco de soldadura, capturando la posición de la costura con una precisión de ±0,1 mm.
-
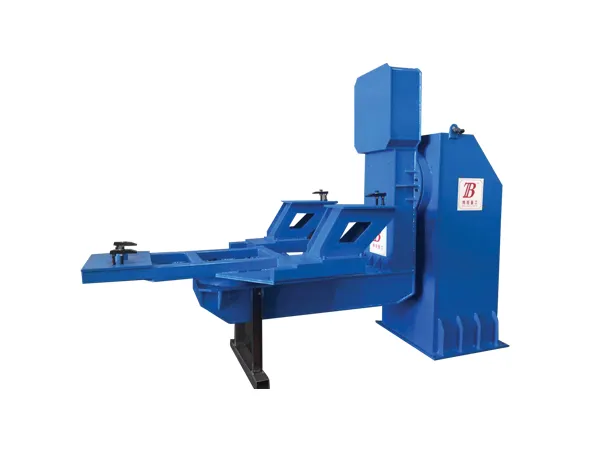
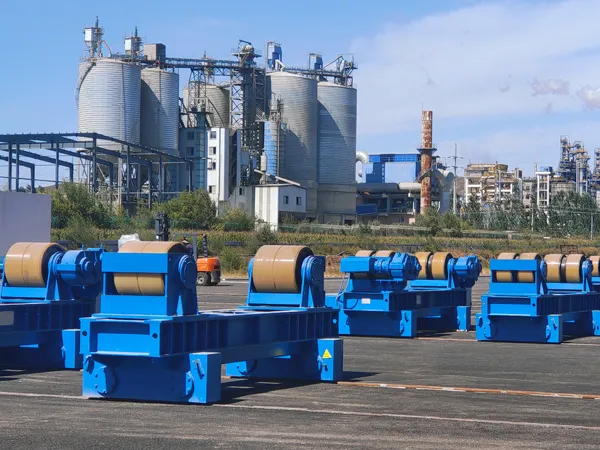
Manipulador rotativo: Un conjunto de camas de rodillos accionadas de forma independiente que pueden inclinar y desviar la pieza de trabajo hasta ±5° con un tiempo de respuesta inferior a 100 ms.
-
Controlador adaptativo: Un algoritmo basado en PID que filtra el ruido del sensor, predice las tendencias de distorsión y emite comandos de corrección suaves para evitar la oscilación mecánica.
Resultados Medibles
Los datos de campo de las instalaciones de BOTA muestran que la rotación adaptativa reduce la distorsión angular en un 60–80% en comparación con la soldadura de posición fija, manteniendo las velocidades de avance dentro del 5% del valor nominal. El enderezado posterior a la soldadura a menudo se elimina por completo y el ajuste de secciones de torre adyacentes no requiere calces. El tiempo de ciclo por unión disminuye porque no es necesario detenerse para medir o reposicionar manualmente.
Ventajas Comparativas: BOTA frente a los Enfoques Convencionales
-
Precisión del control de distorsión: BOTA logra una falta de redondez de ±0,5 mm en secciones de 4 m de diámetro; la compensación preestablecida convencional típicamente produce ±3–5 mm.
-
Dependencia del operador: El sistema de lazo cerrado de BOTA reduce los requisitos de habilidad; el ajuste manual depende en gran medida de la experiencia del soldador.
-
Reducción de retrabajo: Los usuarios de BOTA informan que menos del 2% de las soldaduras necesitan enderezado frente al 10–15% con métodos tradicionales.
-
Rendimiento (Throughput): La eliminación de pasos de inspección y corrección posteriores a la soldadura acorta el ciclo de fabricación general hasta en un 20%.
-
Escalabilidad: La misma arquitectura de control se puede adaptar para costuras longitudinales en secciones de tubo o soldaduras circunferenciales de circunferencia completa en torres completas.
Estudios de Caso e Implementación en Campo
Validación en la Producción a Gran Escala de Torres Eólicas
Un importante fabricante de torres europeo integró la rotación adaptativa de BOTA en dos estaciones de soldadura por arco sumergido para torres de clase 6 MW. Durante una ejecución de producción de seis meses, el sistema mantuvo la alineación de la costura dentro de 0,8 mm en el 86% de las uniones, en comparación con una línea base del 40% con rodillos fijos. El fabricante también observó una reducción del 12% en el volumen total de metal de soldadura porque la separación de raíz más estrecha requirió menos alambre de relleno.
Consideraciones de Integración
El sistema de BOTA está diseñado para instalarse en camas de rodillos existentes con modificaciones mínimas. Los soportes de los sensores, el gabinete del controlador y las líneas hidráulicas se ensamblan y prueban antes del envío. La puesta en marcha típicamente toma tres días, incluida la capacitación del operador. El soporte continuo incluye diagnóstico remoto y actualizaciones de firmware.
Preguntas Frecuentes
P: ¿Puede la rotación adaptativa funcionar con soldadura por arco sumergido y soldadura con alambre tubular con núcleo de fundente?
R: Sí. Los sensores de BOTA son inmunes al destello del arco y a las salpicaduras, y los parámetros del controlador se pueden ajustar para ambos procesos.
P: ¿Cuál es el peso máximo de la pieza que puede manejar el sistema?
R: El manipulador rotativo estándar puede soportar hasta 80 toneladas, con diseños personalizados disponibles para secciones más pesadas.
P: ¿Requiere la rotación adaptativa cambios en la especificación del procedimiento de soldadura (WPS)?
R: No. El WPS permanece sin cambios; el sistema adapta la posición de la pieza al procedimiento existente, no al revés.
Conclusión
La distorsión por soldadura en la fabricación de torres eólicas es un problema solucionable cuando se aborda con control adaptativo de lazo cerrado. La tecnología de rotación adaptativa de BOTA transforma un proceso reactivo y que requiere mucha mano de obra en uno predictivo y automatizado. Al monitorear y corregir continuamente la posición de la pieza, ofrece una geometría de unión consistente, elimina el costoso retrabajo y mejora la fiabilidad estructural de la torre final. Para los fabricantes que buscan aumentar el rendimiento sin sacrificar la calidad, la rotación adaptativa representa una mejora comprobada y con ROI positivo para la infraestructura de soldadura existente.