Elegir un virador de soldadura rara vez depende de los rodillos en sí. Se trata de cuánto tiempo pasan sus operarios ajustándolos. Un virador convencional mantiene una distancia fija entre rodillos, por lo que cada cambio en el diámetro de la pieza de trabajo requiere una configuración manual antes de encender el primer arco. Un virador autoalineable utiliza brazos basculantes que permiten que la pieza encuentre su propio centro bajo su propio peso. Esa única diferencia mecánica repercute en la planificación, los costos de mano de obra, el espacio en planta y la seguridad. Este artículo explica cómo funcionan ambos diseños, los compara según los criterios clave para los fabricantes y muestra qué aplicaciones justifican cada equipo.
Cómo funcionan realmente ambos diseños
Ambas máquinas realizan la misma función básica: rotar una pieza de trabajo cilíndrica a una velocidad controlada mientras avanza la soldadura a lo largo de una costura. La diferencia radica en cómo están montados los rodillos y cómo reacciona el equipo cuando cambia el diámetro de la pieza.
Viradores de soldadura convencionales
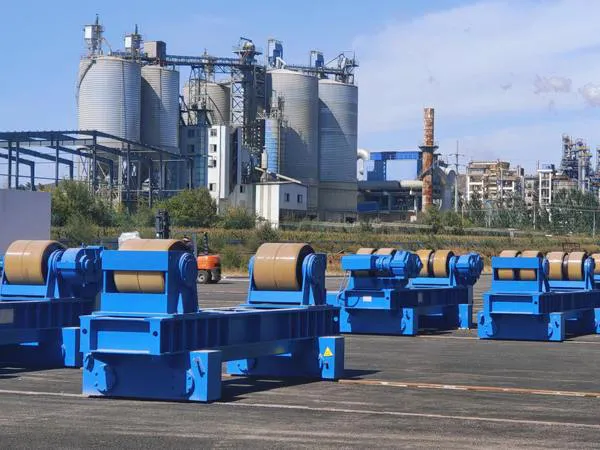
En una unidad convencional, el rodillo motriz y el rodillo loco descansan en soportes fijos sobre una bancada común. La distancia entre centros se establece para un rango de diámetro definido y se ajusta únicamente por medios mecánicos: orificios ranurados para pernos, husillos roscados o cilindros hidráulicos que desplazan uno de los soportes a lo largo de la base. El ajuste es gradual y volver a una medida anterior depende de la capacidad del operario para reproducirla con precisión. El diseño es simple, rígido y predecible, razón por la cual todavía domina en trabajos de gran volumen donde se procesa un solo diámetro durante horas o días enteros.
-
La distancia entre rodillos se ajusta manualmente para cada rango de diámetro
-
La altura del centro varía según la distancia entre rodillos, por lo que puede ser necesario compensar la altura de soporte de la pieza
-
Estructura muy rígida y mecánicamente sencilla, con pocas piezas móviles sujetas a mantenimiento
-
La repetibilidad depende de la precisión del operario al volver a una configuración previa
Viradores de soldadura autoalineables
Un virador autoalineable monta cada rodillo en un brazo basculante o pivotante. Cuando se desciende una pieza de trabajo sobre la máquina, su propio peso empuja los brazos hacia afuera o los acerca hasta que los rodillos entran en contacto tangencial con la superficie. La carga se asienta en una posición estable y perfectamente centrada sin intervención manual, cubriendo un amplio rango de diámetros en la misma máquina. En muchos modelos, ambos rodillos son motrices, distribuyendo el par de torsión en dos puntos de contacto en lugar de uno, lo que mejora la tracción en virolas pesadas, superficies pintadas o materiales plaqueados.
La consecuencia práctica es que el cambio de diámetro se convierte en una simple maniobra de elevación en lugar de un proceso de ajuste manual.
Viradores autoalineables frente a convencionales: Comparación directa
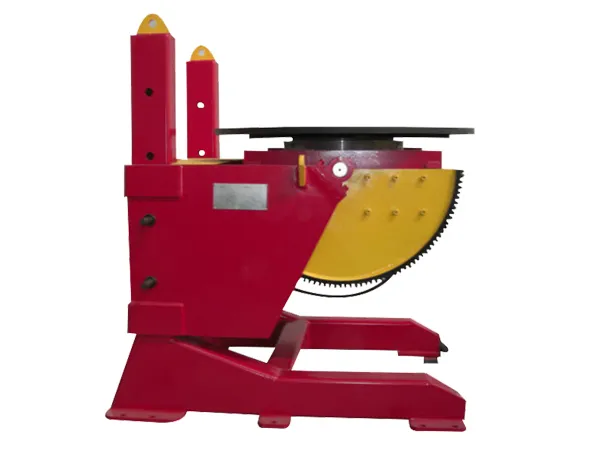
|
Criterio
|
Virador convencional
|
Virador autoalineable
|
|
Rango de diámetro por ajuste
|
Banda estrecha; requiere reposicionamiento entre medidas
|
Rango amplio; los brazos se adaptan a la pieza
|
|
Esfuerzo de cambio de medida
|
Ajuste manual de la distancia entre rodillos y verificación posterior
|
Cargar y rotar; el centrado es automático
|
|
Consistencia de la altura central
|
Varía según la configuración de espaciado
|
Relativamente constante en todo el rango operativo
|
|
Rendimiento en diámetros mixtos
|
Menor, debido a la acumulación de tiempos de preparación
|
Mayor, ya que el tiempo de preparación prácticamente desaparece
|
|
Rendimiento en un solo diámetro
|
Excelente una vez ajustado
|
Comparable, con una ligera mayor flexibilidad en los brazos
|
|
Complejidad mecánica
|
Baja
|
Moderada; los cojinetes de pivote y articulaciones requieren atención
|
|
Costo inicial
|
Generalmente más bajo para una capacidad dada
|
Generalmente más alto, compensado por el ahorro en mano de obra
|
|
Habilidad requerida del operario
|
Mayor; el criterio en el ajuste afecta la posición de soldadura
|
Menor; el centrado es una propiedad del diseño mecánico
|
Ventajas de los viradores autoalineables
-
Aceptan una amplia gama de diámetros en un solo equipo, reduciendo la cantidad de juegos de viradores necesarios en el taller
-
Tiempos de cambio radicalmente menores, crucial en talleres de fabricación variada y tareas de reparación
-
Altura central constante que favorece la estabilidad de la antorcha y la precisión repetitiva del cordón
-
Menor dependencia del criterio del operario, evitando desviaciones entre diferentes turnos
-
Las configuraciones con doble tracción optimizan el agarre en piezas pesadas o de baja fricción
Ventajas de los viradores convencionales
-
Menor precio de adquisición para la misma capacidad de carga, ideal para presupuestos de inversión ajustados
-
Estructura rígida y simple con menos puntos de desgaste y mantenimiento interno más sencillo
-
Altísima repetibilidad cuando un único diámetro domina la producción
-
Ocupación de espacio más compacta en ciertas configuraciones, útil en talleres reducidos
-
Fácil integración con automatizaciones fijas, ya que la geometría permanece constante
Dónde destaca cada diseño
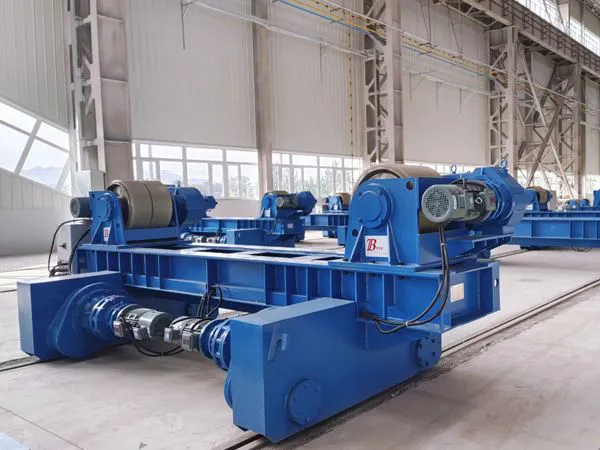
Talleres de trabajo bajo pedido y producción de diámetros mixtos
Si una semana habitual incluye varios tamaños de tubería, un recipiente a presión y un trabajo de reparación, el tiempo de preparación se convierte en el costo principal. Los viradores autoalineables eliminan la mayor parte de este gasto, permitiendo que el operario pase el día soldando en lugar de ajustar soportes y verificar alturas.
Líneas de alto volumen y diámetro único
Cuando se procesa el mismo diámetro de tubería durante semanas, la ventaja del virador autoalineable apenas se aprovecha. Un virador convencional ajustado una sola vez ofrece el mismo rendimiento por una inversión menor, y su rigidez resulta ventajosa en régimen continuo.
Grandes recipientes y espesores de pared pesados
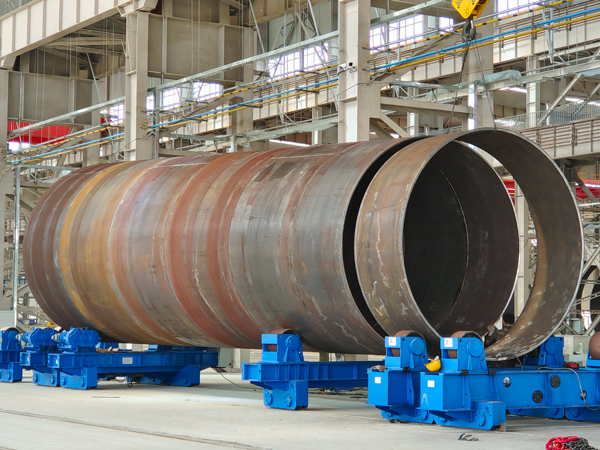
Las virolas pesadas exigen alta capacidad de carga y tracción fiable. Los equipos autoalineables con doble tracción distribuyen el par motor entre dos rodillos y asimilan las ligeras desviaciones dimensionales habituales en chapas curvadas y soldadas, reduciendo el patinaje y marcas superficiales.
Piezas de diámetro pequeño y paredes delgadas
Los tubos de pared delgada pueden deformarse fácilmente ante presiones concentradas. La geometría autoalineable distribuye el contacto de forma más homogénea y su autocentrado mantiene la costura a una cota estable para cabezales de soldadura orbital o automatizada.
Costo, seguridad y productividad: Lo que los compradores suelen subestimar
El precio de compra es el dato visible, pero el costo operativo es donde divergen ambos sistemas. Cada cambio de formato consume tiempo productivo; en un taller que alterna diámetros varias veces por turno, ese tiempo se multiplica exponencialmente a lo largo del año. La mano de obra no es el único factor: un equipo que obliga al operario a intervenir dentro de la bancada para recolocar soportes introduce riesgos de atrapamiento y aplastamiento que un sistema de carga directa evita por completo.
La seguridad también influye en la estabilidad de la carga. Una pieza mal centrada puede desplazarse, presentar deriva axial o sobrecargar un rodillo. Los brazos autoalineables corrigen esto de forma pasiva, mientras que los convencionales dependen del ajuste manual exacto del operario. En piezas pesadas y soldaduras de responsabilidad, esa compensación pasiva compensa con creces la diferencia de precio.
Una forma sencilla de tomar la decisión
Plantéese dos preguntas: ¿Cuántos diámetros diferentes pasarán por este puesto al mes y cuánto cuesta una hora de inactividad de esa estación? Si la respuesta a la primera supera unos pocos casos y la segunda representa un costo considerable, el sobreprecio del virador autoalineable se amortiza únicamente con el ahorro de tiempo de ajuste. Si la respuesta a la primera es solo uno, el equipo convencional es la elección más rentable.
Lista de comprobación de especificaciones antes de comprar
-
Rango de diámetros de trabajo, considerando tanto la pieza más pequeña como la más grande prevista
-
Capacidad de carga por juego de rodillos y capacidad total del conjunto, con margen para proyectos futuros
-
Configuración motriz: accionamiento simple o doble, y necesidad de velocidad de giro variable
-
Rango de velocidad de rotación adaptado al proceso de soldeo, incluyendo velocidades lentas para recipientes de gran envergadura
-
Tipo y recubrimiento de rodillos: poliuretano, caucho o acero, en función del acabado requerido en la pieza
-
Interfaz de control: botonera colgante, pedal, control remoto e integración con el desplazamiento del cabezal de soldadura
-
Cimentación y espacio disponible, así como accesibilidad para maniobras con puentes grúa o carretillas elevadoras
-
Accesibilidad de mantenimiento, disponibilidad de repuestos de rodillos y tiempo de respuesta del proveedor en su zona
Los fabricantes que construyen ambas configuraciones, como BOTA, pueden aconsejar con imparcialidad sobre qué sistema se adapta mejor a su combinación de diámetros en lugar de orientar a todos los clientes hacia un único modelo. Solicite el procedimiento de cambio de diámetro por escrito y verifique el comportamiento de la altura central en todo su rango de trabajo.
Preguntas frecuentes
¿Puede un virador autoalineable sustituir a dos equipos convencionales?
A menudo sí, siempre que se encuentre dentro de sus rangos admisibles de diámetro y peso. La salvedad reside en que un virador autoalineable puede presentar una capacidad máxima menor que una unidad convencional dedicada y dimensionada exclusivamente para un único gran diámetro; por ello, compruebe siempre la curva de capacidad en lugar de guiarse solo por el valor nominal.
¿Pierden precisión con el tiempo los viradores autoalineables?
La geometría de centrado es autocorrectora por diseño, de modo que el desgaste de los cojinetes de pivote afecta más a la suavidad que a la alineación. Una inspección rutinaria de pasadores, estado de rodillos y alineación motriz garantiza un rendimiento constante en el tiempo.
¿Llega a ser preferible un virador convencional para producción variada?
Sí, cuando las transiciones de diámetro son puntuales y programadas, o cuando el virador se integra en una celda de soldadura fija con automatización rígida. En esos casos, la rigidez y la simplicidad mecánica prevalecen sobre la rapidez de cambio.
¿Qué debe verificarse durante la puesta en marcha?
Confirme la precisión de la velocidad de rotación, la ausencia de deriva axial bajo carga nominal, el patrón de contacto de los rodillos sobre las piezas reales y que la altura de centro se mantenga dentro del margen exigido por el cabezal de soldadura en todo el espectro de diámetros.
La elección entre viradores de soldadura autoalineables y convencionales se reduce a la optimización de los tiempos de taller. Los equipos autoalineables justifican una mayor inversión inicial con cambios rápidos, gran versatilidad dimensional y menor dependencia del operario. Los equipos convencionales ofrecen menor coste de adquisición y superior rigidez donde la producción es continua y uniforme. Adapte la elección a su variedad de diámetros y al costo de sus tiempos muertos para que el virador suponga un impulso productivo y no un cuello de botella de ajuste.