A deformação na soldadura continua a ser um dos desafios mais persistentes na fabricação de torres eólicas. À medida que as torres aumentam de altura e a espessura das paredes cresce, as tensões térmicas acumuladas de múltiplas passadas de soldadura podem provocar desvios dimensionais significativos, retrabalho dispendioso e até rejeição estrutural. Os métodos tradicionais — compensação angular pré-definida ou endireitamento com maçarico após a soldadura — são ou imprecisos ou demandam muito tempo. Este artigo examina como a tecnologia de rotação adaptativa, especificamente o sistema desenvolvido pela BOTA, oferece uma solução determinística ao ajustar dinamicamente a posição da peça durante a soldadura, cancelando a deformação de forma eficaz em tempo real.
Compreender a Deformação na Soldadura na Fabricação de Torres Eólicas
Causas Comuns da Deformação
As seções de torres eólicas são tipicamente fabricadas a partir de chapas de aço espessas (20–80 mm) unidas por soldadura de arco submerso ou soldadura de arco com gás metálico. O aquecimento localizado e a subsequente contração no arrefecimento criam deformação angular, flexão longitudinal e encolhimento transversal. Os principais contribuintes incluem:
-
Aporte térmico desigual ao longo da junta soldada, especialmente em procedimentos de múltiplas passadas.
-
Restrição por fixação que impede a expansão livre durante o aquecimento, levando a tensões residuais mais elevadas.
-
Variações nas propriedades do material e planicidade das chapas de lote para lote.
Impacto na Integridade Estrutural e Custo
Mesmo alguns milímetros de falta de circularidade podem comprometer o encaixe das flanges durante a montagem da torre, aumentar a carga de fadiga nos topos da soldadura e tornar necessário um maquinagem ou endireitamento dispendioso. Relatórios da indústria indicam que o retrabalho relacionado com a deformação representa até 15% do custo total de fabricação em torres de grande diâmetro.
O Princípio da Tecnologia de Rotação Adaptativa
Como a Rotação Adaptativa Difere dos Métodos Tradicionais
As abordagens convencionais dependem ou da sobrecompensação do ângulo de soldadura (inclinação pré-definida) ou da aplicação manual de calor e martelamento após a soldadura. Ambos são processos de malha aberta — não consideram a deformação real que ocorre durante a soldadura. Por outro lado, a rotação adaptativa é um sistema de malha fechada: os sensores medem continuamente a geometria real da peça e o mecanismo de rotação ajusta a peça em tempo real para manter a tocha de soldadura na posição ideal em relação à junta.
Feedback em Tempo Real e Ajuste Dinâmico
O sistema de rotação adaptativa da BOTA utiliza perfiladores a laser ou sensores de correntes parasitas para monitorizar a folga, o desvio e o desvio angular à frente do banho de soldadura. Um algoritmo de controlo calcula a correção rotativa necessária (incremental ou contínua) e comanda os rolos acionados por servomotores a inclinar ou rodar a secção da torre. O resultado: a cabeça de soldadura segue sempre a verdadeira linha da junta, mesmo enquanto a peça se deforma progressivamente.
O Sistema de Rotação Adaptativa da BOTA: Uma Análise Técnica
Componentes-Chave e Lógica de Controlo
O sistema integra três elementos principais:
-
Matriz de sensores: Cabeças de medição sem contacto colocadas a 50–100 mm à frente do arco de soldadura, capturando a posição da junta com uma precisão de ±0,1 mm.
-
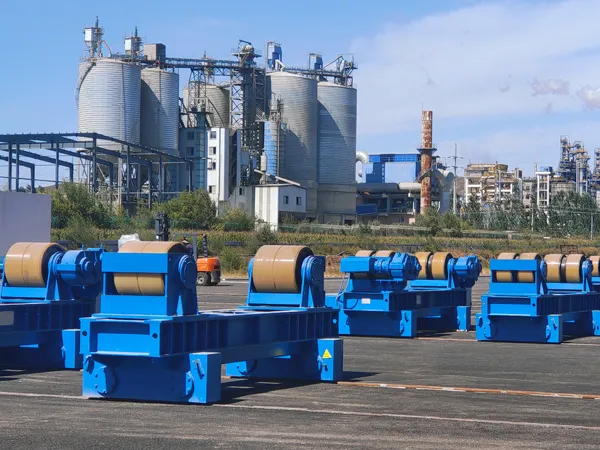
Manipulador rotativo: Um conjunto de suportes de rolos com acionamento independente que podem inclinar e desviar a peça até ±5° com um tempo de resposta inferior a 100 ms.
-
Controlador adaptativo: Um algoritmo baseado em PID que filtra o ruído do sensor, prevê tendências de deformação e emite comandos de correção suaves para evitar oscilação mecânica.
Resultados Mensuráveis
Dados de campo das instalações da BOTA mostram que a rotação adaptativa reduz a deformação angular em 60–80% em comparação com a soldadura em posição fixa, mantendo as velocidades de avanço dentro de 5% do valor nominal. O endireitamento pós-soldadura é frequentemente eliminado por completo e o encaixe de secções de torre adjacentes não requer calços. O tempo de ciclo por junta diminui porque não há necessidade de parar para medir ou reposicionar manualmente.
Vantagens Comparativas: BOTA vs. Abordagens Convencionais
-
Precisão do controlo de deformação: A BOTA atinge uma falta de circularidade de ±0,5 mm em secções de 4 m de diâmetro; a compensação pré-definida convencional produz tipicamente ±3–5 mm.
-
Dependência do operador: O sistema de malha fechada da BOTA reduz os requisitos de qualificação; o ajuste manual depende fortemente da experiência do soldador.
-
Redução de retrabalho: Os utilizadores da BOTA reportam que menos de 2% das soldaduras precisam de endireitamento face aos 10–15% com métodos tradicionais.
-
Taxa de produção (Throughput): A eliminação de etapas de inspeção e correção após a soldadura reduz o ciclo de fabrico geral até 20%.
-
Escalabilidade: A mesma arquitetura de controlo pode ser adaptada para juntas longitudinais em secções cilíndricas ou soldaduras circunferenciais em torres completas.
Estudos de Caso e Implementação em Campo
Validação na Produção em Larga Escala de Torres Eólicas
Um importante fabricante europeu de torres integrou a rotação adaptativa da BOTA em duas estações de soldadura de arco submerso para torres de classe 6 MW. Durante um ciclo de produção de seis meses, o sistema manteve o alinhamento da junta dentro de 0,8 mm em 86% das juntas, em comparação com uma linha de base de 40% com rolos fixos. O fabricante também observou uma redução de 12% no volume total de metal depositado porque a folga da raiz mais estreita exigiu menos arame de enchimento.
Considerações de Integração
O sistema da BOTA é projetado para ser instalado em suportes de rolos existentes com modificações mínimas. Os suportes dos sensores, o armário do controlador e as linhas hidráulicas são montados e testados antes do envio. A comissionamento tipicamente leva três dias, incluindo treinamento do operador. O suporte contínuo inclui diagnóstico remoto e atualizações de firmware.
Perguntas Frequentes
P: A rotação adaptativa pode funcionar com soldadura de arco submerso e soldadura com arame tubular com núcleo de fundente?
R: Sim. Os sensores da BOTA são imunes ao brilho do arco e a salpicos, e os parâmetros do controlador podem ser ajustados para ambos os processos.
P: Qual é o peso máximo da peça que o sistema pode suportar?
R: O manipulador rotativo padrão suporta até 80 toneladas, com projetos personalizados disponíveis para secções mais pesadas.
P: A rotação adaptativa requer alterações nas Especificações do Procedimento de Soldadura (WPS)?
R: Não. O WPS permanece inalterado; o sistema adapta a posição da peça ao procedimento existente, não o contrário.
Conclusão
A deformação na soldadura na fabricação de torres eólicas é um problema solucionável quando abordada com controlo adaptativo de malha fechada. A tecnologia de rotação adaptativa da BOTA transforma um processo reativo e intensivo em mão de obra num processo preditivo e automatizado. ao monitorizar e corrigir continuamente a posição da peça, fornece uma geometria de junta consistente, elimina o dispendioso retrabalho e melhora a fiabilidade estrutural da torre final. Para os fabricantes que procuram aumentar a produção sem sacrificar a qualidade, a rotação adaptativa representa uma atualização comprovada para a infraestrutura de soldadura existente com ROI positivo.