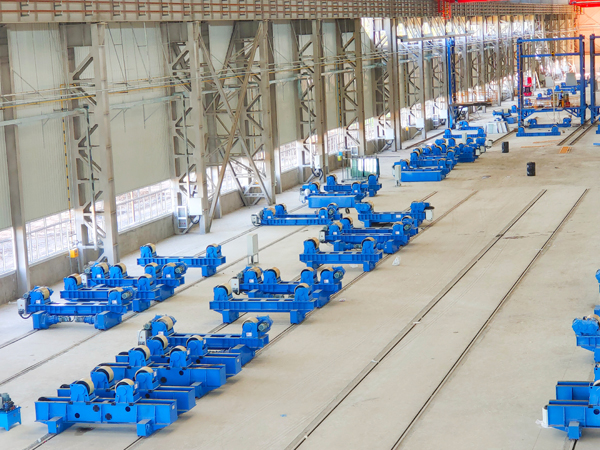
Um cordão de solda limpo raramente acontece por acaso. Ele resulta de um arco estável, uma velocidade de avanço constante e um tubo que gira sem desviar, patinar ou vibrar. Todos os três fatores dependem de quão bem o rotador de soldagem foi ajustado antes de abrir o primeiro arco. Desalinhamento, pressão irregular nos roletes ou uma velocidade de rotação que oscila no meio do passe anularão até a mão mais firme. Os ajustes abaixo cobrem a sequência seguida por soldadores experientes para colocar um rotador de soldagem de tubos funcionando com precisão, desde o nivelamento da estrutura base até a adequação da velocidade de rotação ao processo de soldagem.
Nivele a base e alinhe os roletes primeiro
Tudo o que está acima da estrutura base herda os seus erros. Um rotador apoiado sobre um piso irregular inclinará o tubo, e um tubo inclinado puxará a poça de fusão para um dos lados da junta. Antes de tocar em qualquer controle, confirme se a superfície de montagem está plana e se a estrutura não está balançando sobre algum ponto alto.
Verificações que vale a pena fazer antes de cada novo trabalho
-
Posicione um nível de precisão ou laser transversalmente sobre os trilhos da estrutura e confirme se ambos os lados apresentam a mesma leitura.
-
Calce qualquer folga sob a estrutura em vez de apertar os parafusos de ancoragem para puxá-la para baixo.
-
Confirme se o rolete motriz e o rolete livre compartilham exatamente a mesma altura na linha de centro. Alguns milímetros de diferença já bastam para fazer o tubo subir para um dos lados.
-
Verifique se os dois conjuntos de roletes estão paralelos entre si, e não apenas nivelados individualmente.
-
Aterre a peça próxima à zona de solda para que a corrente não passe pelos rolamentos do rotador.
Em equipamentos com distância entre eixos ajustável, solte as travas antes de fazer qualquer deslocamento lateral e reaperte tudo uniformemente depois. Forçar um carro desalinhado com os parafusos de fixação é um caminho rápido para empenar a estrutura e perder o alinhamento novamente após poucas rotações.
Ajuste o espaçamento dos roletes ao diâmetro do tubo
O espaçamento dos roletes controla quanto da circunferência do tubo fica apoiado e quanto atrito o acionamento consegue gerar. Se as rodas ficarem muito afastadas, o tubo cede entre elas, abrindo a junta na parte superior. Se ficarem muito próximas, o tubo fica alto, apoia-se apenas em uma faixa estreita de cada roda e patina sob carga.
O alvo prático é um ângulo de contato aproximado entre 45 e 60 graus a partir da horizontal, o que mantém o peso do tubo baixo e centralizado. Diâmetros maiores exigem espaçamento maior; diâmetros pequenos exigem que as rodas sejam aproximadas para que o tubo não balance entre elas.
Ajustes que fazem diferença na qualidade do cordão
-
Aproxime as rodas até que o tubo apoie com contato total em toda a face do rolete, e não em apenas uma borda.
-
Considere a compressão das rodas de borracha ou poliuretano em tubos de parede espessa, já que uma roda carregada achata levemente e altera a altura efetiva.
-
Adicione um terceiro apoio ou cavalete externo para seções longas de tubo, evitando que o balanço carregue uma extremidade do rotador de forma desigual.
-
Verifique o espaçamento novamente sempre que o diâmetro do tubo variar além de um pequeno incremento.
Superfícies de rodas limpas também importam aqui. Poeira de esmerilhamento, respingos e óleo acumulam uma crosta lisa que reduz a aderência e causa deslizamento intermitente, o que aparece na solda como uma falha de continuidade ou variação na largura do cordão.
Ajuste a velocidade de rotação de acordo com o processo de soldagem
A velocidade de rotação é a configuração com maior probabilidade de estar errada no início de um trabalho. Rápida demais e a poça de fusão corre à frente do arco, produzindo um cordão irregular e penetração inconsistente. Lenta demais e o calor se acumula em um ponto, gerando risco de perfuração em tubos de parede fina e um cordão largo e escorrido em seções espessas.
Defina a velocidade pelo processo, não pelo hábito. Uma regra que funciona na maioria das oficinas é começar de forma conservadora e aumentar até que o perfil do cordão fique consistente ao redor de toda a circunferência, mantendo então esse ajuste pelo restante do passe. Soldagem por arco submerso e MIG de alta deposição toleram rotações mais rápidas do que passes TIG ou de raiz em material de parede fina.
Tornando o ajuste de velocidade repetível
-
Use um rotador com controle de velocidade variável contínuo em vez de estágios fixos, permitindo ajuste fino em vez de escolher entre lento demais e rápido demais.
-
Verifique o ajuste com um cronômetro e uma seção marcada no tubo em vez de confiar apenas no mostrador.
-
Dê preferência ao controle de partida suave ou rampa de aceleração para que o tubo não dê um tranco para frente no início de um passe.
-
Verifique se a velocidade permanece estável sob carga. Um acionamento que desacelera quando o arco abre produz um cordão mais espesso nos primeiros centímetros de cada passe.
Contenha o deslocamento axial antes que ele chegue à solda
Um tubo que desliza ao longo de seu eixo durante a rotação tirará a tocha da linha da junta. Em uma junta multipasse, um desvio de alguns milímetros por revolução se acumula rapidamente e transforma um cordão limpo em um cordão escalonado que exige esmerilhamento.
O deslocamento axial geralmente vem de uma de quatro fontes: uma extremidade de tubo que não foi cortada no esquadro, um tubo ovalizado, diâmetros de roletes incompatíveis ou pressão desigual das rodas em um dos lados. Verifique o tubo primeiro e depois a máquina. Extremidades cortadas no esquadro e espessura de parede consistente resolvem mais problemas de desvio do que qualquer ajuste no próprio rotador.
Para seções longas ou pesadas, um rolete guia ou roda de encosto posicionada contra a face do tubo manterá a posição axial sem adicionar arrasto significativo. Ajuste-a para apenas encostar, e não para pressionar, pois a carga lateral empurra o tubo para fora da linha de centro das rodas e reintroduz a oscilação que você está tentando eliminar.
Mantenha a configuração repetível com manutenção básica
Um rotador que produziu cordões limpos no mês passado pode se degradar silenciosamente. Os roletes desgastam, as correntes esticam e os rolamentos perdem pré-carga. Os sintomas aparecem como vibração no arco, largura irregular do cordão ou um tubo que vibra com zumbido ao girar.
Verifique a dureza e o perfil das rodas a cada poucos meses, tensione as correntes ou correias de acionamento e lubrifique os rolamentos conforme o cronograma recomendado pelo fabricante. Limpe as rodas ao final de cada turno para que respingos e poeira metálica não se compactem na superfície. Em máquinas usadas para aço inoxidável ou alumínio, mantenha a poeira de aço carbono longe das rodas e do tubo para evitar contaminação cruzada que mais tarde aparece como pontos de ferrugem na solda finalizada.
Quando a qualidade do equipamento define o limite da regulagem
Há um limite para o quanto a regulagem pode corrigir uma máquina que flexiona sob carga. Uma estrutura que torce, um acionamento com degraus de velocidade grosseiros ou roletes que não podem ser colocados em paralelo continuarão produzindo cordões inconsistentes, independentemente do cuidado do operador. Para oficinas que operam com uma variedade de diâmetros e espessuras de parede, a resposta prática é um rotador com construção de estrutura rígida, carros de roletes ajustáveis de forma independente e controle de velocidade verdadeiramente variável.
A BOTA constrói rotadores de soldagem de tubos em torno dessas três prioridades, com capacidades nominais compatíveis com pesos reais de tubos para que o acionamento mantenha a velocidade sob carga em vez de ceder no início do passe. Ao avaliar uma unidade, compare a capacidade de carga com o tubo mais pesado que você realmente solda, confirme se a faixa de velocidade cobre tanto os passes de raiz quanto os passes de enchimento, e verifique se o ajuste dos roletes é prático com ferramentas comuns a ponto de a preparação não se tornar uma tarefa para duas pessoas.
Perguntas frequentes
Com que rapidez um rotador de soldagem de tubos deve girar?
A velocidade depende do processo, da espessura da parede e da posição da junta. Comece mais devagar do que você julga necessário, observe o perfil do cordão e aumente até que a solda fique consistente ao redor de toda a circunferência. O ajuste correto é aquele que mantém essa consistência durante todo o passe, e não o maior número que o acionamento consegue atingir.
Por que meu tubo desliza lateralmente durante a rotação?
Verifique primeiro se há uma extremidade de tubo fora de esquadro ou uma seção ovalizada. Se o tubo estiver perfeito, verifique se ambos os roletes estão na mesma altura e se a pressão nas rodas é uniforme. Um rolete guia encostado levemente contra a face do tubo manterá a posição axial em seções longas.
Preciso reajustar o rotador para cada trabalho?
Não para cada trabalho, mas qualquer alteração no diâmetro do tubo, espessura da parede ou peso merece uma verificação do espaçamento dos roletes, do ajuste de velocidade e do nível. Registrar as configurações que funcionaram para um determinado tamanho de tubo economiza tempo em trabalhos repetidos e mantém a qualidade do cordão consistente entre diferentes operadores.
Cordões limpos vêm de uma configuração que elimina variáveis. Nivele a estrutura, ajuste o espaçamento dos roletes ao diâmetro, adeque a velocidade ao processo e controle o desvio axial antes de iniciar o arco. Faça essas quatro coisas de forma consistente e a qualidade da solda virá naturalmente, com menos esmerilhamento e menos reparos em cada junta que sai da estação.