A escolha de um rotador de soldagem raramente diz respeito apenas aos roletes em si. Trata-se, sobretudo, de quanto tempo os seus operadores passam ajustando o equipamento. Um rotador convencional possui espaçamento fixo entre roletes, de modo que cada alteração no diâmetro da peça exige um ajuste manual antes de abrir o primeiro arco. Um rotador autoalinhável utiliza braços oscilantes que permitem à peça encontrar seu próprio centro sob a ação do seu próprio peso. Essa única diferença mecânica impacta diretamente o planejamento da produção, os custos de mão de obra, a ocupação do piso fabril e a segurança operacional. Este artigo explica como funcionam os dois projetos, compara-os com base nos critérios mais importantes para a indústria metalmecânica e mostra quais aplicações justificam cada tipo de equipamento.
Como os dois projetos realmente funcionam
Ambas as máquinas executam a mesma função básica: girar uma peça cilíndrica a uma velocidade rigorosamente controlada enquanto a soldagem progride ao longo da junta. A distinção reside na forma como os roletes são montados e como a máquina responde quando o diâmetro da peça de trabalho é alterado.
Rotadores de soldagem convencionais
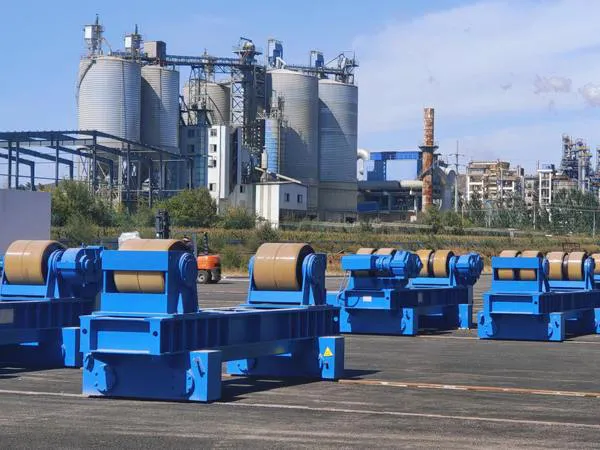
Em uma unidade convencional, o rolete motriz e o rolete livre ficam apoiados em mancais fixos sobre uma base comum. A distância entre centros é definida para uma faixa específica de diâmetros e só pode ser alterada por meios mecânicos: furos oblongos com parafusos, fusos roscados manuais ou cilindros hidráulicos que deslocam o conjunto do mancal ao longo do chassi. O ajuste é feito por etapas, e o retorno a uma medida anterior depende da habilidade e disciplina do operador para reproduzi-la com precisão. É um projeto simples, rígido e previsível, razão pela qual ainda predomina na produção seriada de grande volume, onde um único diâmetro é soldado continuamente por dias ou semanas.
-
O espaçamento entre roletes é ajustado manualmente para cada faixa de diâmetro
-
A altura do centro da peça varia conforme a abertura dos roletes, podendo exigir compensação na altura da tocha
-
Estrutura altamente rígida e mecanicamente simples, com poucas peças móveis para manutenção
-
A repetibilidade depende do rigor do operador ao retornar a uma configuração já utilizada
Rotadores de soldagem autoalinháveis
O rotador autoalinhável monta cada par de roletes em braços articulados pivotantes. Quando a peça é assentada sobre o equipamento pelo guindaste ou ponte rolante, o seu próprio peso força os braços a se abrirem ou fecharem até que os roletes toquem a superfície de forma perfeitamente tangencial. A carga se acomoda em uma posição estável e centralizada sem necessidade de intervenção do operador, permitindo cobrir uma ampla faixa de diâmetros com o mesmo equipamento. Em muitos projetos, ambos os conjuntos de roletes são tracionados (duplo acionamento), distribuindo o torque entre dois pontos de contato em vez de apenas um, o que melhora a tração em virolas pesadas, superfícies pintadas ou chapas cladeadas.
A consequência prática é que a troca de diâmetro deixa de ser uma operação de regulagem mecânica e passa a ser apenas uma operação de içamento.
Rotadores autoalinháveis vs. convencionais: Comparação direta
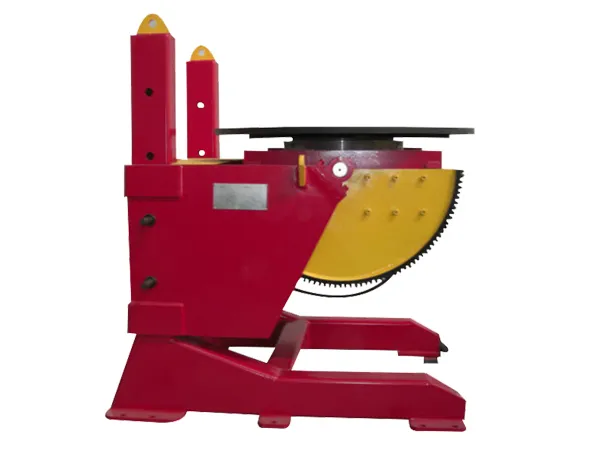
|
Critério
|
Rotador convencional
|
Rotador autoalinhável
|
|
Faixa de diâmetro por regulagem
|
Estreita; exige reposicionamento físico entre medidas diferentes
|
Ampla; os braços articulados acompanham o diâmetro da peça
|
|
Esforço de preparação (setup)
|
Ajuste manual da distância entre roletes e checagem dimensional
|
Carregar e rodar; a centralização é instantânea e automática
|
|
Consistência da altura do centro
|
Varia em função da regulagem de espaçamento adotada
|
Relativamente constante em toda a faixa de trabalho
|
|
Produtividade com diâmetros variados
|
Menor, em virtude do tempo acumulado em ajustes repetitivos
|
Maior, pois o tempo de setup é praticamente eliminado
|
|
Produtividade com diâmetro único constante
|
Excelente após o ajuste inicial
|
Comparável, com ligeira flexibilidade elástica nos braços articulados
|
|
Complexidade mecânica
|
Baixa
|
Moderada; pinos de articulação e mancais basculantes exigem manutenção periódica
|
|
Investimento inicial
|
Geralmente menor para uma capacidade de carga idêntica
|
Geralmente maior, compensado pela economia com horas de trabalho
|
|
Qualificação exigida do operador
|
Maior; o discernimento no ajuste afeta o alinhamento do cordão
|
Menor; a centralização correta decorre do próprio projeto mecânico
|
Vantagens dos rotadores autoalinháveis
-
Atendem a uma vasta gama de diâmetros em um único conjunto, reduzindo a quantidade de máquinas necessárias na fábrica
-
Tempo de troca drasticamente reduzido, essencial para caldeirarias sob encomenda e oficinas de reparo
-
Altura de centro relativamente uniforme, garantindo estabilidade no posicionamento da tocha e precisão na solda
-
Menor dependência da interpretação individual do operador, evitando divergências entre turnos
-
Opções com tração dupla garantem maior aderência em peças pesadas ou de baixo atrito
Vantagens dos rotadores convencionais
-
Menor custo de aquisição para a mesma capacidade de carga, favorecendo orçamentos de investimento enxutos
-
Construção extremamente robusta e simples, com pouquíssimos pontos de desgaste e manutenção facilitada
-
Excelente repetibilidade quando a produção é focada em séries longas do mesmo diâmetro
-
Dimensões reduzidas em determinadas configurações, otimizando o aproveitamento de espaço físico
-
Integração descomplicada com automações fixas e colunas de soldagem, visto que a geometria permanece constante
Onde cada tecnologia se destaca
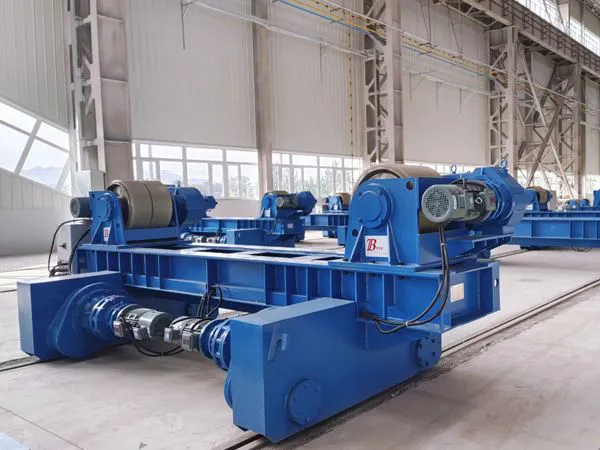
Caldeirarias sob encomenda e produção diversificada
Se a programação semanal da fábrica inclui vários diâmetros de tubulações, um vaso de pressão e peças esporádicas de reforma, o tempo de regulagem se torna o principal ladrão de produtividade. Os rotadores autoalinháveis eliminam essa perda, mantendo o soldador focado na soldagem em vez de perder horas soltando parafusos e conferindo alturas.
Linhas seriais de grande volume e diâmetro constante
Quando a mesma medida de tubo é produzida continuamente por semanas, o diferencial do autoalinhamento raramente é utilizado. Um virador convencional ajustado uma única vez entrega a mesma produtividade com menor custo de capital, e sua rigidez mecânica superior é um diferencial sob regime de trabalho ininterrupto.
Vasos de grande porte e espessuras elevadas
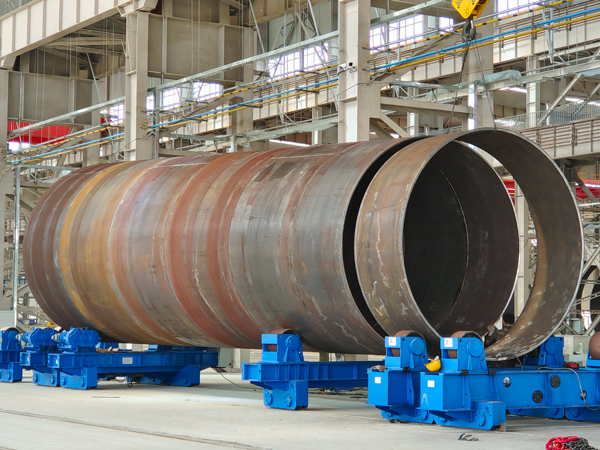
Cascos pesados exigem alta capacidade de carga e tração confiável. Equipamentos autoalinháveis com tração dupla distribuem o torque entre vários roletes e acomodam eventuais variações de ovalização inerentes à calandragem de chapas grossas, prevenindo escorregamentos e marcas no material.
Tubos de pequeno diâmetro e paredes finas
Tubulações de parede fina sofrem deformações facilmente sob pressões concentradas. A geometria dos braços autoalinháveis distribui o contato de forma mais suave sobre a peça, e a manutenção do centro facilita o trabalho de cabeçotes orbitais e automáticos.
Custo, segurança e produtividade: O que muitos compradores ignoram
O valor na proposta comercial é a informação mais visível, mas é no custo operacional diário que os dois projetos divergem. Cada mudança de bitola consome tempo fabril; em uma linha que alterna peças várias vezes ao dia, essas horas somam centenas de horas improdutivas ao final de um ano. A mão de obra não é o único custo: exigir que um operador acesse o vão interno da estrutura para reposicionar conjuntos pesados gera riscos de prensamento e esmagamento que o sistema automático de encaixe direto praticamente elimina.
A segurança também diz respeito à estabilidade da peça em rotação. Um cilindro mal centralizado pode sofrer deriva axial contínua, escapar dos apoios ou sobrecarregar um único rolete. Os braços autoalinháveis compensam desvios de forma passiva, enquanto as máquinas convencionais dependem de o operador ter acertado rigorosamente a distância. Na fabricação de componentes críticos e pesados, essa proteção passiva compensa com folga a diferença de investimento.
Como estruturar a sua decisão
Responda a duas perguntas fundamentais: quantos diâmetros diferentes passam por esse posto de trabalho ao longo de um mês? E quanto custa uma hora dessa estação parada? Se a resposta para a primeira for mais do que três ou quatro medidas e o custo da hora parada for relevante, o valor adicional do rotador autoalinhável se paga rapidamente apenas com o tempo economizado em preparação. Se a produção for totalmente padronizada em um único diâmetro, o equipamento convencional é a escolha mais inteligente.
Lista de verificação de especificações antes da compra
-
Faixa real de diâmetros de trabalho, contemplando a menor e a maior peça admissível na sua rotina
-
Capacidade de carga nominal por jogo de roletes e capacidade total da composição, prevendo margem de segurança
-
Tipo de acionamento: tração simples ou tração dupla sincronizada, avaliando a necessidade de rotação com velocidade variável
-
Faixa de velocidade de giro compatível com o processo de soldagem empregado, inclusive rotações lentas para peças de grande diâmetro
-
Revestimento dos roletes: poliuretano, borracha de alta densidade ou aço maciço, conforme a proteção superficial requerida
-
Recursos de comando: botoeira suspensa, pedal, controle remoto sem fio e pontos de integração com o cabeçote de soldagem
-
Espaço físico em piso, fundação necessária e condições de acesso para pontes rolantes ou empilhadeiras
-
Acesso para manutenção preventiva, facilidade de reposição de roletes e tempo de suporte técnico do fabricante na sua região
Fabricantes que dominam as duas tecnologias, como a BOTA, conseguem orientar com imparcialidade qual dos modelos atende melhor ao seu perfil de peças, sem forçar a indicação de uma única plataforma. Solicite o procedimento de setup por escrito e certifique-se de como a altura de centro se comporta ao longo de toda a sua faixa operacional de diâmetros.
Perguntas Frequentes (FAQ)
Um rotador autoalinhável pode substituir dois rotadores convencionais?
Na maioria dos casos sim, desde que respeitados os limites nominais de peso e diâmetro. Vale notar que uma máquina autoalinhável pode ter capacidade de carga pontual inferior à de um conjunto convencional dimensionado especificamente para uma única peça superpesada. Por isso, avalie sempre o gráfico de capacidade x diâmetro.
Os rotadores autoalinháveis perdem precisão com o uso contínuo?
O sistema de autocentralização é geométrico e autocompensador. Portanto, eventuais folgas por desgaste nos mancais e pinos articulados influenciam mais a suavidade do giro do que a centralização da peça. A lubrificação regular dos eixos e a inspeção do revestimento dos roletes asseguram alta precisão contínua.
O virador convencional pode ser vantajoso mesmo em linhas com mais de um diâmetro?
Sim, desde que as alterações de diâmetro sejam espaçadas e planejadas em lotes, ou quando o virador trabalhar integrado a células de soldagem automática pesada onde a rigidez mecânica absoluta for a maior prioridade.
O que deve ser checado no comissionamento da máquina?
Verifique a precisão e constância da velocidade de rotação, o comportamento contra deriva axial sob carga, a área de contato dos roletes com as peças reais e se a altura do centro permanece compatível com os limites de regulagem do cabeçote de solda em todos os diâmetros.
A definição entre viradores de soldagem autoalinháveis e convencionais se resume à gestão eficiente das horas produtivas no chão de fábrica. Os equipamentos autoalinháveis trocam um investimento inicial superior por rapidez de ajuste, cobertura flexível de diâmetros e menor dependência de intervenção humana. Já os viradores convencionais oferecem economia de capital e rigidez estrutural incomparável onde a produção é estável e contínua. Alinhe o modelo correto à variedade de peças da sua empresa, transformando o posicionador de soldagem em um acelerador de produtividade.