Руководство по выбору сварочного вращателя: грузоподъемность, скорость и управление
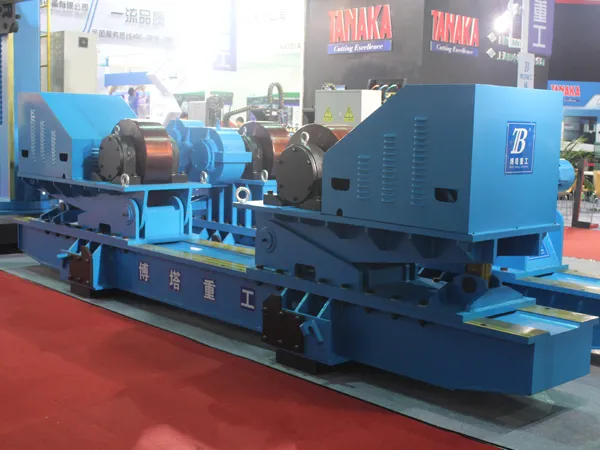
Сварочные вращатели на первый взгляд кажутся простыми устройствами: два комплекта роликов, рама и привод. Однако именно их технические характеристики определяют, будет ли цех стабильно выполнять качественные кольцевые швы или тратить рабочее время на устранение блуждания дуги и исправление брака. Покупатели, рассматривающие грузоподъемность, скорость вращения и систему управления как три независимых параметра, часто получают оборудование, которое либо заклинивает под тяжелой обечайкой, либо вращается слишком быстро для деликатного корневого прохода. Эти три параметра взаимосвязаны: вес изделия определяет нагрузку на колеса, нагрузка ограничивает доступный крутящий момент, а крутящий момент задает рабочий диапазон регулирования скорости. В данном руководстве подробно рассмотрены все параметры в порядке их оценки покупателем, а также даны практические рекомендации, отличающие оборудование со сроком службы 15 лет от агрегата, выходящего из строя через полгода.
Грузоподъемность обычно указывается в виде одной цифры тоннажа, поэтому ее проще всего сравнивать и легче всего истолковать неверно. Это значение, как правило, предполагает, что центр тяжести заготовки находится близко к оси вращения, а нагрузка распределяется строго поровну между двумя роликоопорами. Реальные емкости редко соответствуют идеальным условиям.
Обечайка с массивной группой патрубков, смещенным люком или внутренними перегородками смещает центр тяжести в сторону от оси вращения, из-за чего нагрузка на одну роликоопору возрастает, а на другую падает. Для эксцентричных или асимметричных заготовок эффективная нагрузка на колеса может превышать номинальное значение на 15–25 процентов. Вместо использования усредненного коэффициента запаса отправьте поставщику чертеж фактической детали и запросите расчет нагрузки на ролики. Надежный производитель выполнит этот расчет до отправки коммерческого предложения, а не после доставки оборудования в ваш цех.
Также обязательно уточните, относится ли указанная грузоподъемность только к весу вращаемой заготовки или включает в себя вес оснастки, зажимных приспособлений и сварочной головки, установленной на раме. Любое дополнительное оборудование увеличивает вес, который приводу приходится вращать.
Колеса — это узел, через который передается вся нагрузка. Здесь важны три решения:
BOTA подбирает размер роликов и колесную базу на основе чертежей деталей, а не по стандартным каталожным таблицам, так как вращатель, подходящий по диаметру лишь формально, но контактирующий с обечайкой под неправильным углом, будет проскальзывать под нагрузкой.
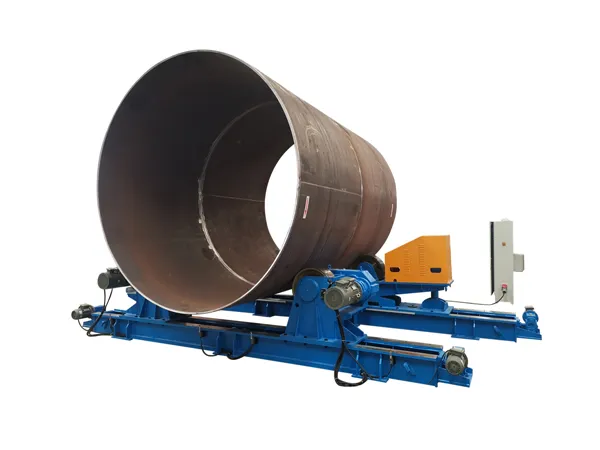
Большинство процессов сварки кольцевых швов выполняется со скоростью от 0,1 до 1,0 об/мин, однако максимальная скорость в паспорте мало о чем говорит. Действительно важным показателем является минимальная стабильная скорость, которую установка может поддерживать под полной нагрузкой без рывков, проскальзываний и пульсаций.
Вращатель с фиксированной скоростью подходит только для одной повторяющейся операции. Как только меняются диаметр заготовки, толщина стенки или технология сварки, скорость перемещения должна адаптироваться. На рынке преобладают три типа приводов:
Запрашивайте график крутящего момента, а не просто мощность двигателя в киловаттах. Привод, свободно вращающийся на 5 об/мин, может остановиться на 0,2 об/мин при нагрузке 20 тонн. Обратите внимание на коэффициент регулирования (соотношение максимальной и минимальной стабильной скорости) и убедитесь, что минимальное значение гарантируется при полной нагрузке. Если производитель дает расплывчатые ответы, стабильность на низких скоростях будет столь же сомнительной.
Система управления — это пункт, на который покупатели чаще всего выделяют недостаточный бюджет, хотя именно она напрямую влияет на ежедневную производительность. Сварщик, вынужденный каждый раз подходить к стационарному шкафу для корректировки скорости, теряет рабочее время на каждом проходе.
Проводные пульты управления — это базовая комплектация и самый надежный выбор в условиях загрязненного производства или высоких электромагнитных помех. Беспроводные радиопульты дают оператору свободу находиться непосредственно у зоны сварки, что критично для обечаек большого диаметра. Педали управления удобны для прихватки и сборки, когда обе руки сварщика заняты горелкой.
Для длинных сосудов, установленных на две секции вращателей, требуется идеальное совпадение окружной скорости приводной и холостой секций. Без синхронизации заготовка начинает смещаться вдоль оси — сначала медленно, затем непрерывно, пока сварочная головка не сойдет со шва. Электронная синхронизация по схеме «ведущий-ведомый» с функцией пошагового перемещения вперед/назад является стандартом для многосекционных установок.
Для автоматической сварки выбирайте системы управления с возможностью приема внешнего аналогового или цифрового сигнала задания скорости. Это позволяет сварочному источнику, колонне или датчику слежения за швом напрямую управлять скоростью вращения, сохраняя постоянную скорость сварки при смещении горелки. BOTA проектирует системы управления под конкретную технологию сварки, поэтому вопрос интерфейсов следует согласовывать еще на этапе подачи заявки.
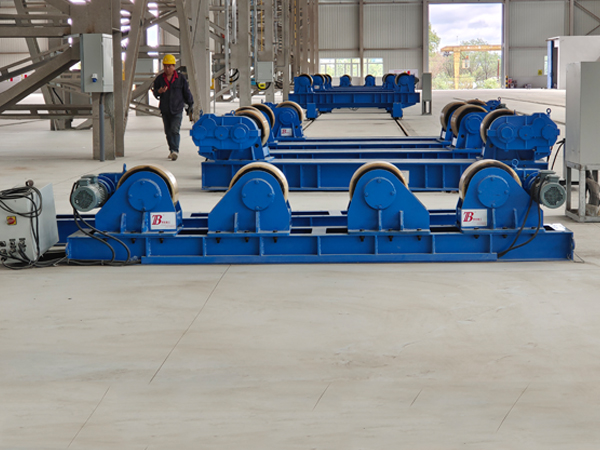
Когда требования к грузоподъемности, скорости и управлению определены, остается выбрать механическую конфигурацию. Каждый тип оптимизирован под определенные производственные задачи:
Может ли один вращатель работать как с трубами малого диаметра, так и с большими резервуарами?
Только в пределах диапазона своей колесной базы и регулирования скорости. Установка, рассчитанная на 6-метровый резервуар, не сможет стабильно поддерживать низкую скорость, требуемую для малых диаметров, а малый вращатель не выдержит вес резервуара. Приобретение двух правильно подобранных машин часто обходится дешевле, чем один компромиссный переразмеренный агрегат.
Почему заготовка смещается вдоль оси во время сварки?
Осевое смещение практически всегда вызвано разницей скоростей между приводной и холостой секциями либо нарушением параллельности осей роликов относительно оси сосуда. Проверьте настройки синхронизации и геометрию установки роликов, прежде чем делать вывод о чрезмерном весе нагрузки.
Всегда ли безопаснее купить вращатель с запасом по грузоподъемности?
Нет. Избыточный запас увеличивает минимальную стабильную скорость и затрудняет сварку на низких скоростях. Выбирайте оборудование под реальный рабочий диапазон с разумным запасом, а не максимальный агрегат, на который хватает бюджета.
Грузоподъемность, скорость и управление — это не три отдельные характеристики, а три взаимосвязанные стороны одного требования. Правильно рассчитайте нагрузку на ролики, подтвердите крутящий момент на низкой скорости под полной нагрузкой и выберите интерфейс управления, позволяющий оператору контролировать процесс непосредственно у дуги. Покупатели, последовательно оценивающие эти факторы вместе с поставщиком, способным выполнить точные инженерные расчеты, получают оборудование, обеспечивающее безупречное качество шва и надежно работающее спустя десятилетия.
No. 1 Intersection of Chuangye Avenue and Weilai Avenue,
Yiyang County,Luoyang City, Henan Province, China
+86 400-0379-069
Авторские права © 2023 Производитель оборудования для автоматизированной сварки и резки, специализирующийся на стреле сварочной колонны и сварочном вращателе. | Все права защищены Техническая поддержка: ShangXian