Устранение сварочных деформаций: адаптивное вращение при изготовлении ветроэнергетических башен
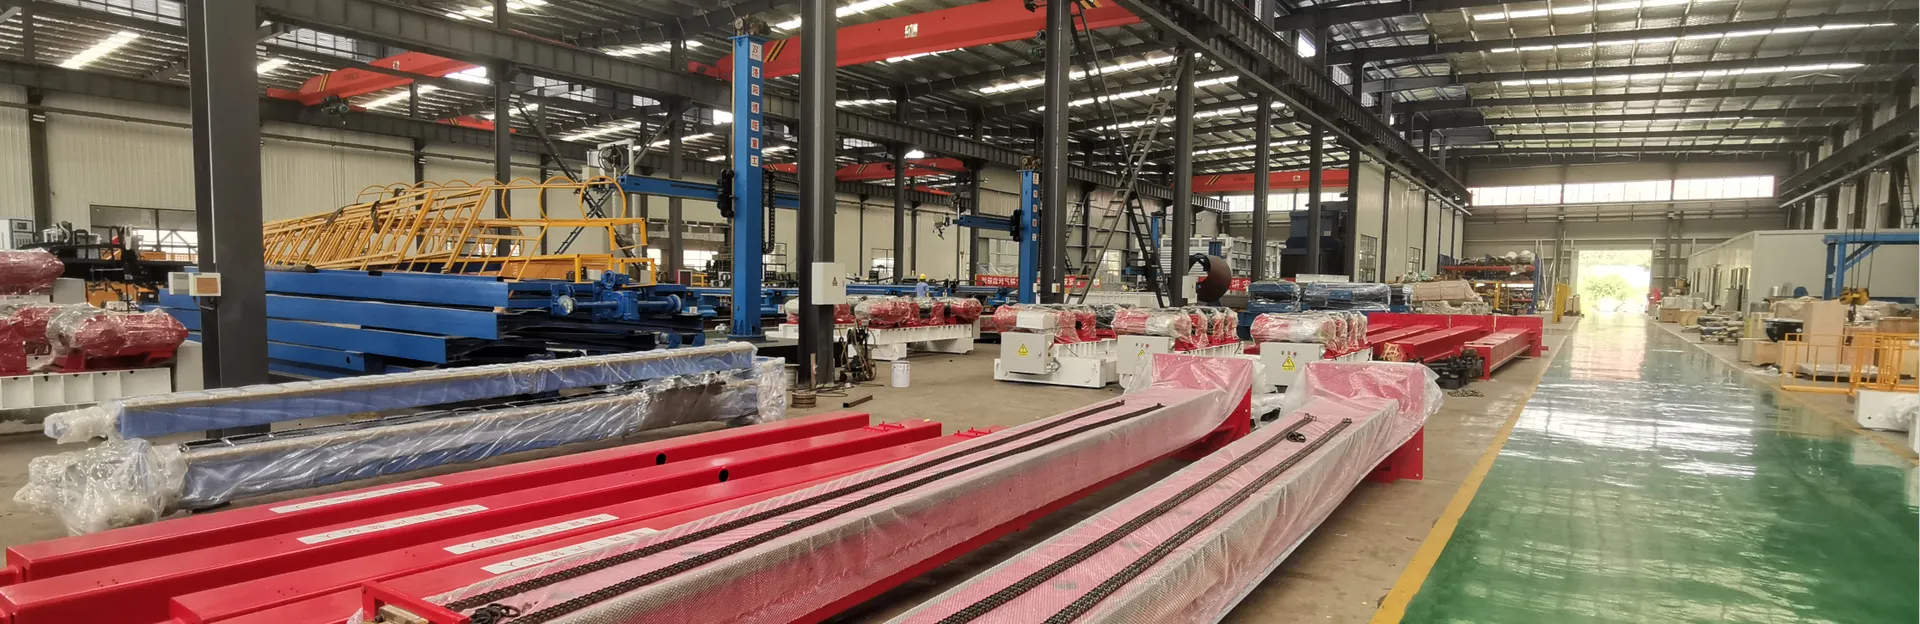
Деформация при сварке остается одной из наиболее постоянных проблем в производстве башен ветряных турбин. По мере того как башни становятся выше, а толщина стенок увеличивается, совокупные термические напряжения от многопроходной сварки могут приводить к значительным отклонениям в размерах, дорогостоящему исправлению брака и даже к отбраковке по структурным причинам. Традиционные методы — предварительная угловая компенсация или правка пламенем после сварки — либо неточны, либо требуют больших затрат времени. В этой статье рассматривается, как технология адаптивного вращения, а именно система, разработанная компанией BOTA, предлагает детерминированное решение путем динамической корректировки положения детали в процессе сварки, эффективно компенсируя деформацию в режиме реального времени.
Секции башен ветряных турбин обычно изготавливаются из толстых стальных листов (20–80 мм), соединяемых с помощью сварки под флюсом (SAW) или дуговой сварки в среде защитных газов (GMAW). Локальный нагрев и последующее сжатие при охлаждении вызывают угловую деформацию, продольный изгиб и поперечную усадку. Ключевыми факторами являются:
Даже отклонение от круглости на несколько миллиметров может нарушить стыковку фланцев при сборке башни, увеличить усталостную нагрузку в зоне перехода сварного шва и потребовать дорогостоящей механической обработки или правки. Отраслевые отчеты указывают на то, что переделки, связанные с деформацией, составляют до 15% от общих затрат на изготовление башен большого диаметра.
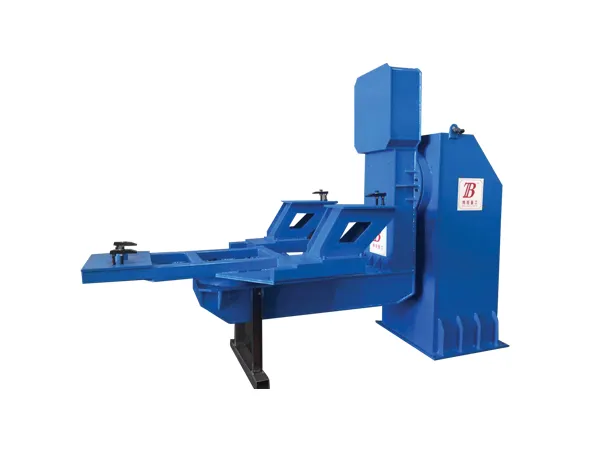
Традиционные подходы опираются либо на избыточную компенсацию угла сварки (предварительный наклон), либо на ручное применение тепла и проковку после сварки. Оба эти метода представляют собой процессы с разомкнутым контуром — они не учитывают фактическую деформацию, возникающую в ходе сварки. В отличие от этого, адаптивное вращение является системой с замкнутым контуром: датчики непрерывно измеряют фактическую геометрию детали, а механизм вращения корректирует ее положение в режиме реального времени, чтобы удерживать сварочную горелку в оптимальном положении относительно шва.
Система адаптивного вращения BOTA использует лазерные профилометры или вихретоковые датчики для мониторинга зазора, смещения и углового отклонения впереди сварочной ванны. Алгоритм управления вычисляет необходимую коррекцию вращения (дискретную или непрерывную) и отдает команду роликам с сервоприводом наклонять или поворачивать секцию башни. В результате сварочная головка всегда следует истинной линии соединения, даже по мере того как деталь постепенно деформируется.
Система интегрирует три основных элемента:
Полевые данные с установок BOTA показывают, что адаптивное вращение снижает угловую деформацию на 60–80% по сравнению со сваркой в фиксированном положении, при этом скорость перемещения остается в пределах 5% от номинального значения. Правка после сварки часто исключается полностью, а подгонка смежных секций башни не требует установки прокладок. Время цикла на одно соединение сокращается, поскольку отпадает необходимость в остановках для измерения или ручного перепозиционирования.

Один из крупных европейских производителей башен интегрировал адаптивное вращение BOTA на две станции сварки под флюсом для башен класса 6 МВт. В ходе шестимесячного производственного цикла система поддерживала выравнивание шва в пределах 0,8 мм для 86% соединений, в то время как базовый показатель для фиксированных роликов составлял 40%. Производитель также отметил снижение общего объема наплавленного металла на 12%, поскольку более узкий зазор в корне шва потребовал меньшего расхода присадочной проволоки.
Система BOTA спроектирована для установки на существующие роликовые опоры с минимальными изменениями. Крепления датчиков, шкаф контроллера и гидравлические магистрали собираются и тестируются перед отгрузкой. Ввод в эксплуатацию обычно занимает три дня, включая обучение оператора. Текущая поддержка включает удаленную диагностику и обновления прошивки.
В: Может ли адаптивное вращение работать со сваркой под флюсом и дуговой сваркой порошковой проволокой?
О: Да. Датчики BOTA невосприимчивы к дуговой вспышке и брызгам, а параметры контроллера можно настроить для обоих процессов.
В: Какова максимальная масса детали, которую может обрабатывать система?
О: Стандартный ротационный манипулятор выдерживает до 80 тонн, при этом доступны индивидуальные проекты для более тяжелых секций.
В: Требует ли адаптивное вращение изменений в спецификации технологии сварки (WPS)?
О: Нет. WPS остается неизменной; система адаптирует положение детали к существующей технологии, а не наоборот.
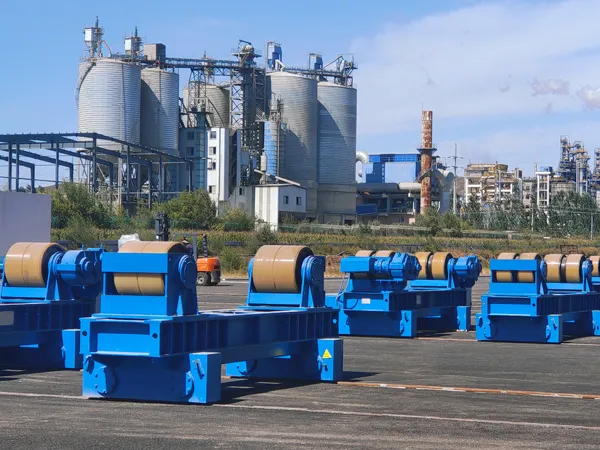
Деформация при сварке в производстве башен ветряных турбин — это решаемая проблема при использовании адаптивного управления с замкнутым контуром. Технология адаптивного вращения BOTA превращает реактивный, трудоемкий процесс в прогнозируемый и автоматизированный. За счет непрерывного мониторинга и коррекции положения детали она обеспечивает стабильную геометрию соединения, устраняет дорогостоящие переделки и повышает конструктивную надежность готовой башни. Для производителей, стремящихся увеличить пропускную способность без ущерба для качества, адаптивное вращение представляет собой проверенную модернизацию существующей сварочной инфраструктуры с положительным возвратом инвестиций (ROI).
No. 1 Intersection of Chuangye Avenue and Weilai Avenue,
Yiyang County,Luoyang City, Henan Province, China
+86 400-0379-069
Авторские права © 2023 Производитель оборудования для автоматизированной сварки и резки, специализирующийся на стреле сварочной колонны и сварочном вращателе. | Все права защищены Техническая поддержка: ShangXian