Двухголовочный вращатель для одновременной сварки фланцев башен
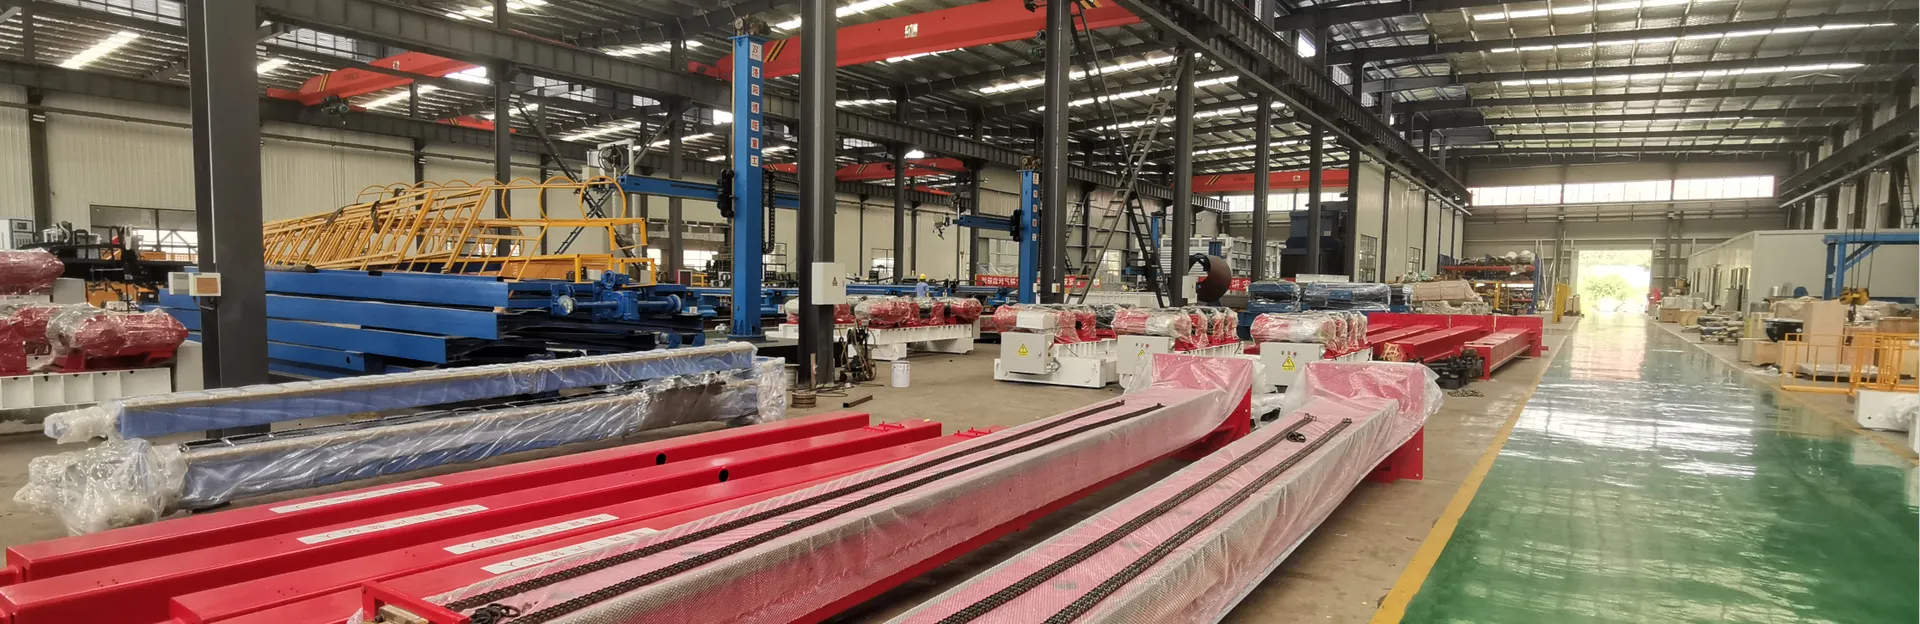
При изготовлении башен ветряных турбин сварка фланцев является критически важной операцией, которая напрямую влияет на конструкционную целостность и производительность производства. Традиционные вращатели с одной сварочной головкой требуют последовательного выполнения сварочных проходов, что приводит к увеличению продолжительности цикла и неравномерному распределению тепла. Двухголовочный вращатель BOTA для одновременной сварки фланцев башен устраняет эти ограничения, позволяя двум сварочным дугам работать одновременно с противоположных сторон фланцевого соединения. В данной статье рассматриваются конструктивные особенности, эксплуатационные преимущества и практические аспекты внедрения этой технологии на предприятиях с крупносерийным производством башен.
Фланцы башен ветряных турбин обычно представляют собой толстостенные кольцевые поковки, которые необходимо приваривать к корпусу башни с полным проплавлением и минимальной деформацией. В традиционных технологиях используется одна сварочная головка, установленная на вращателе, что требует выполнения нескольких проходов по окружности. Тепловложение только с одной стороны часто вызывает угловую деформацию, требующую последующей правки. Кроме того, последовательный процесс ограничивает скорость производства примерно половиной теоретически достижимой при использовании двух сварочных дуг.
Инженерная команда BOTA установила, что одновременная сварка с обеих сторон не только сокращает время сварки вдвое, но и балансирует тепловые напряжения, уменьшая деформацию. Двухголовочный вращатель точно синхронизирует скорость вращения с перемещением обеих сварочных горелок, обеспечивая стабильную геометрию сварного шва и равномерное проплавление.
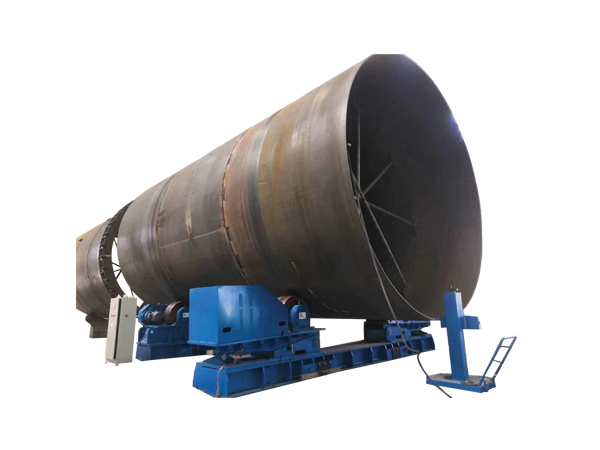
Вращатель состоит из усиленной позиционирующей рамы, которая фиксирует фланцевый узел башни. Две независимые сварочные каретки перемещаются по круговой направляющей, установленной на раме. Каждая каретка оснащена сварочной горелкой (GMAW или SAW в зависимости от применения), собственным механизмом подачи проволоки, источником питания и системой подачи флюса. Центральный блок управления синхронизирует скорость вращения детали (обычно 0,1–1,5 об/мин) со скоростью перемещения горелок, поддерживая постоянное положение дуги относительно соединения.
Ключевые конструктивные особенности включают самоцентрирующиеся зажимные кулачки, которые компенсируют отклонения диаметра фланца до ±5 мм, и серводвигатели с замкнутым контуром управления, обеспечивающие точность позиционирования в пределах 0,1 мм. Две сварочные горелки расположены со смещением на 180 градусов по окружности, благодаря чему сварка одновременно выполняется с противоположных сторон фланца.
Для получения сварных соединений без дефектов система независимо контролирует ток, напряжение, скорость перемещения и межслойную температуру каждой горелки. Собственное программное обеспечение BOTA (входит в комплект вращателя) позволяет операторам создавать технологические карты сварки (WPS) с учетом толщины материала, геометрии соединения и типа присадочного металла. Мониторинг сварочных параметров и напряжения дуги в режиме реального времени позволяет выполнять адаптивную корректировку и минимизировать необходимость ручного вмешательства.
При сравнении двухголовочного вращателя BOTA с традиционным оборудованием преимущества проявляются как в количественных, так и в качественных показателях. Основные различия можно представить следующим образом:
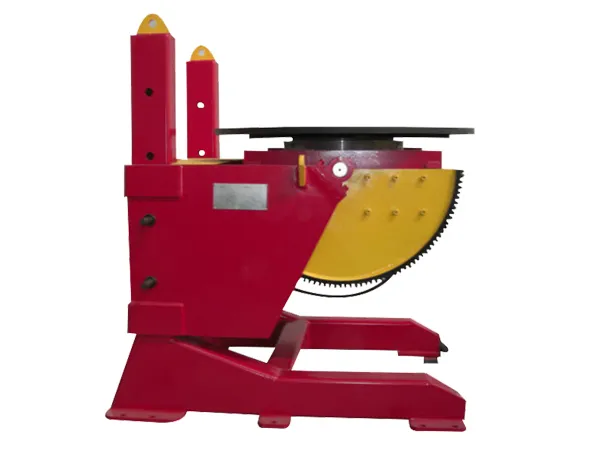
Для двухголовочного вращателя требуется усиленная площадка размером примерно 6 м × 8 м для типичного фланца башни диаметром 4–5 м. Масса самого вращателя составляет 4–6 тонн, и он должен быть закреплен на бетонном фундаменте, рассчитанном на динамические нагрузки, возникающие при вращении. BOTA предоставляет подробные установочные чертежи и оказывает поддержку при вводе оборудования в эксплуатацию на объекте.
Вращатель BOTA может интегрироваться с существующими источниками питания, механизмами подачи сварочной проволоки и системами рекуперации флюса заказчика. Шкаф управления принимает аналоговые и цифровые сигналы от заводской MES (Manufacturing Execution System), обеспечивая автоматическое отслеживание параметров сварки по серийному номеру. На предприятиях, использующих роботизированные манипуляторы, вращатель может взаимодействовать с PLC через Profinet или EtherNet/IP.
BOTA предлагает двухдневную программу обучения на объекте, охватывающую настройку, оптимизацию параметров и устранение неисправностей. Модульная конструкция вращателя упрощает обслуживание: приводные двигатели, подшипники и платы управления являются коммерчески доступными компонентами, что сокращает простои. Рекомендуемое профилактическое обслуживание включает ежемесячную проверку выравнивания зубчатых передач и ежеквартальную калибровку энкодеров скорости перемещения.
Да. Зажимная система вращателя автоматически регулируется в диапазоне ±20% от номинального диаметра, указанного при заказе. Например, вращатель, рассчитанный на фланцы диаметром 4,5 м, может работать с диаметрами от 3,6 до 5,4 м после изменения нескольких механических упоров. BOTA предлагает несколько размеров рам для фланцев башен диаметром от 2,5 до 7 м.
Двухголовочный вращатель поддерживает дуговую сварку плавящимся электродом в защитном газе (GMAW) и дуговую сварку под флюсом (SAW). Для фланцев толщиной более 40 мм рекомендуется SAW благодаря более высокой скорости наплавки. BOTA может поставлять полный комплект оборудования для SAW, включая бункеры для флюса и магнитные сепараторы флюса.
Система оснащена лазерным сканером слежения за швом, который в режиме реального времени измеряет зазор соединения и положение корневой поверхности. Если зазор превышает допустимое значение, система управления корректирует скорость подачи проволоки и параметры колебаний для компенсации либо останавливает процесс и уведомляет оператора.

Двухголовочный вращатель BOTA для одновременной сварки фланцев башен представляет собой проверенное решение для производителей, стремящихся увеличить производственную мощность при сохранении высокого качества сварки. За счет сокращения продолжительности циклов вдвое, уменьшения деформации и снижения расходов на сварочные материалы система обеспечивает типичный срок окупаемости 12–18 месяцев на предприятиях, которые сваривают более 500 фланцев в год. Для инженерных команд, оценивающих новое производственное оборудование, двухголовочный вращатель предоставляет эффективный путь к повышению производительности и сокращению объема переделок.
No. 1 Intersection of Chuangye Avenue and Weilai Avenue,
Yiyang County,Luoyang City, Henan Province, China
+86 400-0379-069
Авторские права © 2023 Производитель оборудования для автоматизированной сварки и резки, специализирующийся на стреле сварочной колонны и сварочном вращателе. | Все права защищены Техническая поддержка: ShangXian