Советы по настройке сварочного вращателя для труб: как добиться более аккуратных швов
Аккуратный сварной шов редко получается случайно. Он является результатом стабильной дуги, равномерной скорости сварки и вращения трубы без увода, проскальзывания или вибрации. Все три фактора зависят от того, насколько правильно настроен сварочный вращатель до зажигания первой дуги. Несоосность, неравномерный прижим роликов или плавающая скорость вращения в середине прохода сведут на нет мастерство даже самого опытного сварщика. Приведенные ниже настройки описывают последовательность действий, которой следуют профессиональные сварщики для точной работы сварочного вращателя для труб — от выравнивания опорной рамы до подбора скорости вращения под конкретный способ сварки.
Все узлы, установленные на опорную раму, наследуют её погрешности. Вращатель, стоящий на неровном полу, перекосит трубу, а перекошенная труба будет смещать сварочную ванну в одну сторону стыка. Прежде чем прикасаться к элементам управления, убедитесь, что монтажная поверхность ровная, а рама не качается на неровностях.
На оборудовании с регулируемой базой колес ослабьте фиксирующий крепеж перед любым поперечным смещением, а затем равномерно затяните его обратно. Попытка силой выправить перекошенную каретку прижимными болтами — быстрый способ деформировать раму и снова потерять соосность уже через несколько оборотов.
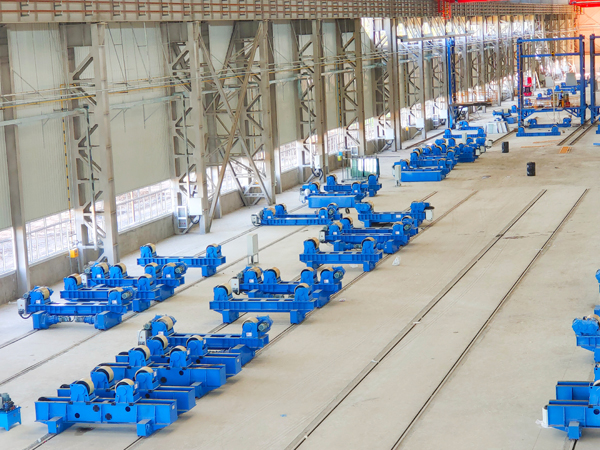
Расстояние между роликами определяет, какая часть окружности трубы опирается на них и какое усилие трения может создать привод. Если раздвинуть колеса слишком широко, труба провиснет между ними, раскрывая стык в верхней части. Если сдвинуть их слишком близко, труба окажется высоко, будет контактировать лишь с узкой полосой каждого колеса и начнет проскальзывать под нагрузкой.
Оптимальный ориентир на практике — угол контакта примерно от 45 до 60 градусов от горизонтали, что позволяет расположить центр тяжести трубы низко и по центру. Для больших диаметров требуется более широкая расстановка роликов; для малых диаметров колеса нужно сдвигать ближе, чтобы труба не раскачивалась между ними.
Чистота поверхности колес здесь также имеет значение. Абразивная пыль, сварочные брызги и масло образуют гладкий налет, который снижает сцепление и вызывает прерывистое проскальзывание, проявляющееся на шве в виде рывков или изменения ширины валика.
Скорость вращения — это параметр, с которым чаще всего ошибаются в начале работы. При слишком высокой скорости сварочная ванна опережает дугу, что приводит к неровному валику и нестабильному проплавлению. При слишком низкой скорости тепло накапливается в одной точке, создавая риск прожога на тонкостенной трубе и широкого, наплывающего шва на толстостенных изделиях.
Задавайте скорость исходя из технологии сварки, а не по привычке. Правило, которое работает в большинстве цехов: начните с более низкой скорости и увеличивайте её до тех пор, пока профиль валика не станет стабильным по всей окружности, после чего сохраняйте эту настройку на весь оставшийся проход. Сварка под флюсом и высокопроизводительная сварка MIG допускают более быстрое вращение, чем сварка TIG или выполнение корневых проходов на тонкостенном металле.
Труба, которая смещается вдоль своей оси во время вращения, уводит горелку с линии стыка. На многопроходном шве смещение даже в несколько миллиметров за один оборот быстро накапливается и превращает ровный шов в ступенчатый, требующий зачистки шлифмашинкой.
Осевое смещение обычно возникает по одной из четырех причин: неперпендикулярный рез торца трубы, овальность трубы, несовпадение диаметров роликов или неравномерное давление на колеса с одной стороны. Сначала проверьте саму трубу, а затем станок. Ровно отрезанные торцы и постоянная толщина стенки решают больше проблем со смещением, чем любая регулировка самого вращателя.
Для длинных или тяжелых секций направляющий или упорный ролик, установленный в торец трубы, удержит её осевое положение без создания значительного сопротивления. Отрегулируйте его так, чтобы он лишь касался торца, а не давил на него, поскольку боковая нагрузка сдвигает трубу с осевой линии колес и вновь вызывает биение, от которого вы пытаетесь избавиться.
Вращатель, который в прошлом месяце выдавал идеальные швы, может незаметно потерять точность. Ролики изнашиваются, цепи вытягиваются, а подшипники теряют преднатяг. Симптомами этого служат вибрация в дуге, неравномерная ширина шва или гул трубы при вращении.
Каждые несколько месяцев проверяйте твердость и профиль колес, подтягивайте приводные цепи или ремни и смазывайте подшипники по графику, рекомендованному производителем. Протирайте колеса в конце каждой смены, чтобы сварочные брызги и металлическая пыль не въедались в поверхность. На машинах, используемых для нержавеющей стали или алюминия, не допускайте попадания пыли углеродистой стали на колеса и трубу, чтобы избежать перекрестного загрязнения, которое позже проявится в виде пятен ржавчины на готовом шве.

Возможности регулировки бессильны, если сама конструкция станка прогибается под нагрузкой. Рама, которая скручивается, привод с грубыми ступенями переключения скорости или ролики, которые невозможно выставить параллельно, будут продолжать давать нестабильные швы, как бы старательно ни работал оператор. Для цехов, работающих с широким диапазоном диаметров и толщин стенки, практичным решением является вращатель с жесткой конструкцией рамы, независимо регулируемыми роликовыми каретками и полноценной плавной регулировкой скорости.
Компания BOTA создает сварочные вращатели для труб именно вокруг этих трех приоритетов, с номинальной грузоподъемностью, рассчитанной на реальный вес труб, благодаря чему привод стабильно удерживает скорость под нагрузкой и не проседает в начале прохода. При оценке оборудования сравните его грузоподъемность с самой тяжелой трубой, которую вы фактически свариваете, убедитесь, что диапазон скоростей покрывает как корневые, так и заполняющие проходы, и проверьте, насколько удобна регулировка роликов, чтобы переналадка не превращалась в задачу для двух человек.
Скорость зависит от способа сварки, толщины стенки и положения стыка. Начните медленнее, чем кажется необходимым, наблюдайте за формированием валика и увеличивайте скорость, пока шов не станет равномерным по всей окружности. Правильная настройка — это та, которая обеспечивает постоянное качество на протяжении всего прохода, а не максимальное число на шкале привода.
Сначала проверьте торец трубы на перпендикулярность реза и саму секцию на овальность. Если геометрия трубы в норме, убедитесь, что оба ролика находятся на одной высоте, а нагрузка на колеса распределена равномерно. На длинных секциях упорный направляющий ролик, слегка касающийся торца трубы, поможет удержать её от осевого смещения.
Не перед каждой, однако любое изменение диаметра трубы, толщины стенки или веса требует проверки расстояния между роликами, скорости вращения и горизонтального уровня. Запись параметров, которые хорошо сработали для конкретного типоразмера трубы, экономит время при повторяющихся заказах и помогает поддерживать единое качество швов у разных операторов.
Чистые швы начинаются с настройки, которая исключает случайные факторы. Выровняйте раму, отрегулируйте шаг роликов под диаметр, согласуйте скорость с процессом сварки и устраните осевое смещение до зажигания дуги. Выполняйте эти четыре пункта стабильно, и высокое качество сварки не заставит себя ждать — с меньшим объемом зачистки и меньшим количеством исправлений на каждом стыке, покидающем сварочный пост.
No. 1 Intersection of Chuangye Avenue and Weilai Avenue,
Yiyang County,Luoyang City, Henan Province, China
+86 400-0379-069
Авторские права © 2023 Производитель оборудования для автоматизированной сварки и резки, специализирующийся на стреле сварочной колонны и сварочном вращателе. | Все права защищены Техническая поддержка: ShangXian