Na fabricação de torres de turbinas eólicas, a soldagem de flanges é uma operação crítica que afeta diretamente a integridade estrutural e a capacidade de produção. Os rotadores tradicionais de cabeçote único exigem passes de soldagem sequenciais, resultando em ciclos mais longos e distribuição térmica desigual. O rotador de cabeçote duplo da BOTA para soldagem simultânea de flanges de torres supera essas limitações ao permitir que dois arcos de soldagem operem simultaneamente em lados opostos da junta do flange. Este artigo analisa os fundamentos do projeto, as vantagens operacionais e os aspectos práticos da adoção dessa tecnologia na fabricação de torres em grande escala.
O desafio da soldagem de flanges na produção de torres
Os flanges das torres de turbinas eólicas são normalmente anéis forjados de paredes espessas que precisam ser soldados ao corpo da torre com penetração total e mínima distorção. As abordagens convencionais utilizam um único cabeçote de soldagem montado em um rotador, exigindo vários passes ao redor da circunferência. A entrada de calor de um único lado frequentemente provoca distorção angular, exigindo correção após a soldagem. Além disso, o processo sequencial limita a velocidade de produção a aproximadamente metade do que seria teoricamente possível com configurações de arco duplo.
A equipe de engenharia da BOTA identificou que a soldagem simultânea pelos dois lados não apenas reduz pela metade o tempo de soldagem, mas também equilibra as tensões térmicas, reduzindo a distorção. O rotador de cabeçote duplo sincroniza com precisão a velocidade de rotação com a velocidade de deslocamento das duas tochas de soldagem, garantindo geometria uniforme do cordão e penetração consistente.
Como funciona o rotador de cabeçote duplo
Projeto mecânico e sincronização
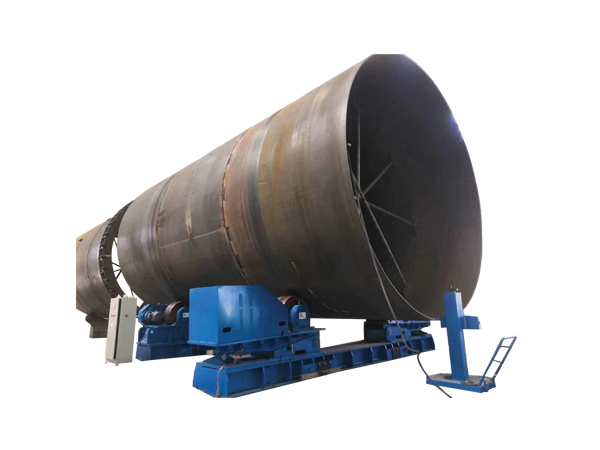
O rotador consiste em uma estrutura de posicionamento para serviço pesado que fixa o conjunto do flange da torre. Dois carros de soldagem independentes se deslocam sobre uma pista circular montada na estrutura. Cada carro possui uma tocha de soldagem (GMAW ou SAW, dependendo da aplicação), com seu próprio alimentador de arame, fonte de alimentação e sistema de manuseio de fluxo. Uma unidade de controle central sincroniza a velocidade de rotação da peça (normalmente 0,1–1,5 rpm) com a velocidade de deslocamento das tochas, mantendo uma posição constante do arco em relação à junta.
Os principais recursos de projeto incluem garras de fixação autoalinhantes que acomodam variações de diâmetro do flange de até ±5 mm e servomotores de malha fechada que mantêm a precisão de posicionamento dentro de 0,1 mm. As duas tochas são posicionadas com uma defasagem de 180 graus na circunferência, garantindo que a soldagem ocorra simultaneamente em lados opostos do flange.
Parâmetros e controle do processo
Para obter soldas livres de defeitos, o sistema controla de forma independente a corrente, a tensão, a velocidade de deslocamento e a temperatura entre passes de cada tocha. O software proprietário da BOTA (incluído com o rotador) permite que os operadores criem especificações de procedimento de soldagem (WPS) considerando a espessura do material, a geometria da junta e o tipo de metal de adição. O monitoramento em tempo real dos parâmetros de soldagem e da tensão do arco permite ajustes adaptativos, minimizando a necessidade de intervenção manual.
Vantagens em relação aos rotadores convencionais de cabeçote único
Ao comparar o rotador de cabeçote duplo da BOTA com equipamentos tradicionais, os benefícios são quantitativos e qualitativos. Os principais diferenciais são apresentados a seguir:
-
a soldagem simultânea reduz o tempo total de arco ligado em 40–50% para uma determinada espessura de flange. Para um flange típico de 30 mm de espessura que exige seis passes, um rotador de cabeçote único pode levar 8 horas; o sistema de cabeçote duplo conclui a soldagem em menos de 4 horas.
-
Controle da distorção: o equilíbrio da entrada de calor pelos dois lados reduz a distorção angular em até 70%, eliminando frequentemente a necessidade de endireitamento após a soldagem.
-
parâmetros de soldagem idênticos nos dois lados produzem zonas de fusão simétricas, reduzindo as tensões residuais e melhorando a vida útil à fadiga.
-
Menor consumo de consumíveis: como são necessários menos passes para preencher a junta, o consumo de metal de adição pode ser reduzido em 15–20%.
-
Maior segurança: os operadores controlam o sistema a partir de uma única estação remota, afastados da zona de soldagem, reduzindo a exposição a fumos e radiação UV.
Implementação prática em instalações de fabricação de torres
Requisitos de espaço e fundação
O rotador de cabeçote duplo requer uma área de piso reforçada de aproximadamente 6 m × 8 m para um flange de torre típico de 4–5 m de diâmetro. O próprio rotador pesa 4–6 toneladas e deve ser ancorado a uma fundação de concreto capaz de suportar as cargas dinâmicas durante a rotação. A BOTA fornece desenhos detalhados de instalação e suporte para comissionamento no local.
Integração com linhas de produção existentes
O rotador da BOTA pode ser integrado às fontes de alimentação, alimentadores de arame e sistemas de recuperação de fluxo existentes do cliente. O painel de controle aceita sinais analógicos e digitais do MES (Manufacturing Execution System) da fábrica, permitindo o rastreamento automatizado dos parâmetros de soldagem por número de série. Para instalações que utilizam manipuladores robóticos, o rotador pode se comunicar com um PLC por meio de Profinet ou EtherNet/IP.
Treinamento e manutenção
A BOTA oferece um programa de treinamento no local de dois dias, abrangendo configuração, otimização de parâmetros e solução de problemas. O projeto modular do rotador simplifica a manutenção: motores de acionamento, rolamentos e placas de controle são componentes disponíveis comercialmente, reduzindo o tempo de parada. A manutenção preventiva recomendada inclui inspeção mensal do alinhamento das engrenagens e calibração trimestral dos encoders de velocidade de deslocamento.
Perguntas frequentes
O rotador de cabeçote duplo pode trabalhar com flanges de diferentes diâmetros?
Sim. O sistema de fixação do rotador ajusta-se automaticamente dentro de uma faixa de ±20% do diâmetro nominal especificado no pedido. Por exemplo, um rotador projetado para flanges de 4,5 m pode acomodar diâmetros de 3,6 m a 5,4 m mediante a alteração de alguns batentes mecânicos. A BOTA oferece vários tamanhos de estrutura para diâmetros de flanges de torres de 2,5 m a 7 m.
Quais processos de soldagem são suportados?
O rotador de cabeçote duplo suporta Soldagem a Arco Metálico com Gás (GMAW) e Soldagem a Arco Submerso (SAW). Para espessuras de flange superiores a 40 mm, recomenda-se SAW devido às maiores taxas de deposição. A BOTA pode fornecer pacotes completos de SAW, incluindo tremonhas de fluxo e separadores magnéticos de fluxo.
Como o rotador lida com o desalinhamento da junta?
O sistema inclui um scanner a laser para rastreamento da junta que mede a abertura da junta e o alinhamento da face da raiz em tempo real. Se a abertura exceder a tolerância, o sistema de controle ajusta a velocidade de alimentação do arame e o padrão de oscilação para compensar ou interrompe o processo e alerta o operador.
Conclusão
O rotador de cabeçote duplo da BOTA para soldagem simultânea de flanges de torres representa uma solução comprovada para fabricantes que buscam aumentar a capacidade de produção mantendo alta qualidade de soldagem. Ao reduzir pela metade os tempos de ciclo, diminuir a distorção e reduzir os custos de consumíveis, o sistema proporciona um retorno típico sobre o investimento em 12–18 meses para instalações que soldam mais de 500 flanges por ano. Para equipes de engenharia que avaliam novos equipamentos de fabricação, o rotador de cabeçote duplo oferece um caminho claro para aumentar a produtividade e reduzir retrabalho.