Как выбрать сварочный вращатель для изготовления крупногабаритных трубных конструкций
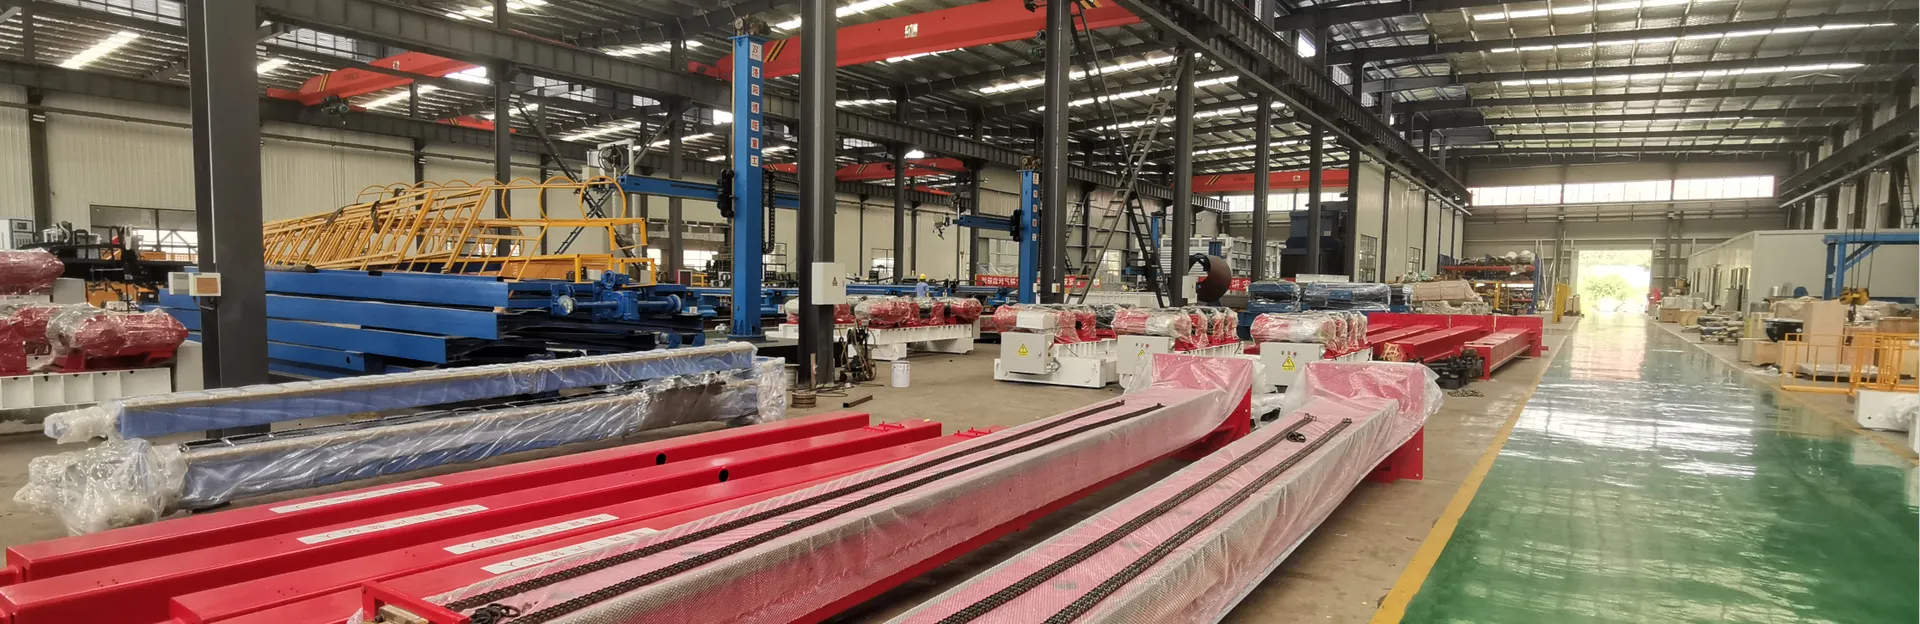
Выбор сварочного вращателя для производства тяжелых трубных узлов — это ответственное решение в области грузоподъемности и производственной безопасности, а не просто выбор модели по каталогу. Роликовый вращатель с заниженными характеристиками при работе с трубными плетями большого диаметра будет проскальзывать, вибрировать и уводить сварной шов; неоправданно мощная установка ведет к перерасходу электроэнергии, лишней трате производственных площадей и бюджета. Ключевые критерии — это фактическая нагрузка на каждый ролик, диапазон обрабатываемых диаметров, схема привода и точность соответствия скорости вращения технологической карте сварки. В данном руководстве рассмотрены все этапы подбора оборудования в той последовательности, которой следуют технологи трубных производств: от расчета нагрузок до системы управления, а также раскрыто, как инженерная поддержка производителя влияет на производительность и качество шва.
Паспортная грузоподъемность указывает на статическую и равномерно распределенную нагрузку. В реальном трубном производстве такие условия встречаются крайне редко. До сравнения моделей определите максимальную нагрузку, которая будет действовать на каждый вращатель при выполнении самого сложного заказа.
Практическое правило: рассчитайте наихудший сценарий по массе и заложите рабочий коэффициент запаса прочности, не покупая вращатель впритык к номиналу. При укладке длинной трубы на две роликоопоры вес редко делится поровну — несимметричный отвод может перенести основную нагрузку на одну секцию. Если вы сомневаетесь в расчетах, передайте чертежи трубного узла производителю оборудования для проверки.
Вращатель, предназначенный для периодической сборки и прихватки, существенно отличается по конструкции от установки, работающей без остановки под флюсовой (SAW) или узкощелевой сваркой. Длительное вращение на предельно малых скоростях приводит к сильному нагреву электродвигателя и редуктора, требуя привода соответствующего класса продолжительности включения. Укажите сменность работы и необходимость непрерывного вращения без участия оператора.
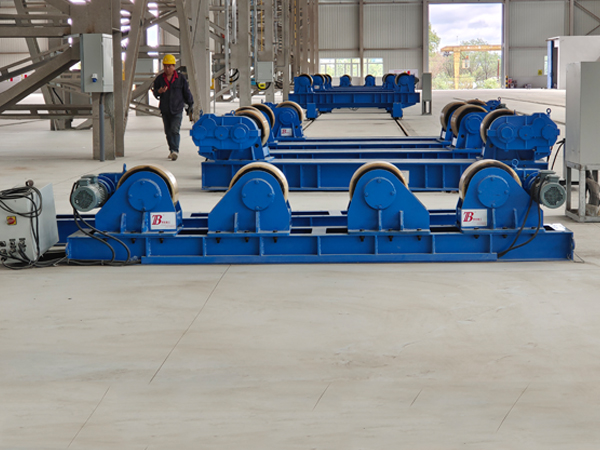
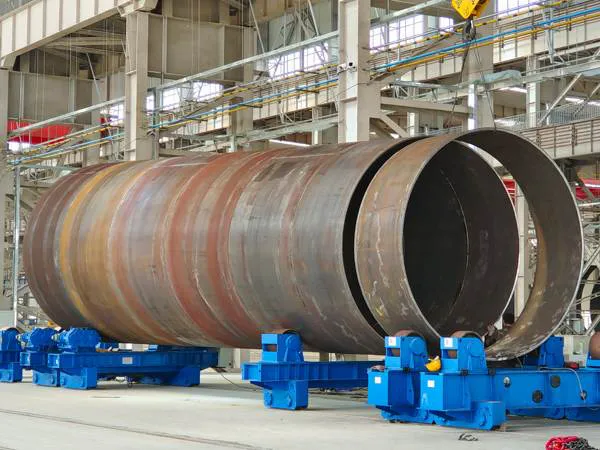
Грузоподъемность — это лишь часть технического задания. Диапазон диаметров определяет межосевое расстояние роликов, геометрию рамы и способ регулировки оборудования.
Чаще всего проблемы возникают по двум причинам. Во-первых, укладка трубы малого диаметра на крупногабаритный вращатель поднимает ось слишком высоко, из-за чего ролики теряют плотный контакт. Во-вторых, скорость вращения при сварке задается как линейная (скорость поверхности), а не в об/мин: трубы малого и большого диаметров при одинаковой частоте вращения имеют совершенно разную окружную скорость. Убедитесь, что диапазон регулировки привода покрывает требования технологических карт сварки для минимального и максимального диаметров.
Конструкция привода определяет крутящий момент, плавность ведения шва и отсутствие осевого дрейфа трубы относительно сварочной головки.
В тяжелом трубном машиностроении синхронный двухсекционный привод практически не имеет альтернатив. Неравномерное вращение между приводной и пассивной роликоопорой создает крутильные колебания и осевой сдвиг изделия, что моментально отражается на глубине проплавления и внешнем виде шва.
Материал колес определяет коэффициент сцепления, склонность к повреждению поверхности и чистоту обработки трубы. Полиуретановое покрытие защищает нержавеющую сталь, алюминий и плакированные трубы от наводороживания и вмятин. Стальные ролики справляются с максимальными тоннажами и нагревом, но оставляют следы на мягких металлах. Резиновые шины занимают промежуточное положение и широко применяются для стандартных углеродистых сталей. Обратите внимание и на наружный диаметр роликов: ролики большего диаметра снижают удельное давление на стенку и легче перекатываются через продольные швы при эллипсности трубы.
Состав системы управления определяет удобство работы сварщика непосредственно у стыка.
Если планируется интеграция роликоопор в роботизированный или автоматический сварочный комплекс, заранее согласуйте протоколы сопряжения с контроллером сварки. Модернизация шкафа управления постфактум обходится значительно дороже заводского оснащения.
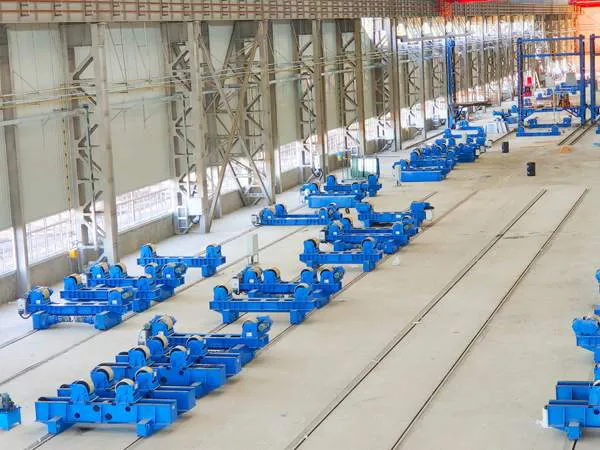
Укажите параметры электросети на месте монтажа (напряжение, фазность, частоту) и класс защиты электрошкафов (IP). Работы на открытых площадках, при высокой влажности, пыли от дробеструйной очистки или перепадах температур требуют герметичных шкафов и специального климатического исполнения. Также убедитесь в наличии сертификатов соответствия и доступности сервисной поддержки и запчастей в вашем регионе.
Сварочные роликовые вращатели — это оборудование длительного цикла амортизации, и разница в надежности проявляется уже в процессе эксплуатации. Перед размещением заказа задайте поставщику следующие вопросы:
Такие производители, как BOTA, обеспечивают комплексный инжиниринг: анализируют геометрию, вес плетей и сварочные режимы, предлагая конфигурацию вращателя под конкретный технологический процесс, а не шаблонное решение. Именно такой детальный подход предотвращает необходимость повторной закупки оборудования спустя пару лет.
Нельзя просто разделить массу на два и выбрать модель на 5 тонн. Учтите вес оснастки, врезанных штуцеров и добавьте эксплуатационный запас. Также необходимо убедиться, что при смещении центра тяжести одна секция не окажется перегруженной. Безопаснее выбирать модель, номинал которой уверенно перекрывает наихудший сценарий нагрузки на секцию.
Да, если возникающий эксцентрический момент лежит в пределах возможностей привода, а труба сохраняет поперечную устойчивость на роликах. Крупные отводы могут потребовать раздвижения опорных роликов, применения поддерживающих люнетов или перехода на вращатель большего типоразмера. Передайте параметры узла поставщику до оформления заказа.
Толстостенные трубы, длинные плети и автоматические режимы сварки, как правило, требуют двух синхронизированных приводных секций. Небольшие заготовки малой массы допускается обрабатывать на схеме «приводная + холостая секция».
Подбор сварочного вращателя для тяжелых трубных работ базируется на четырех последовательных факторах: фактическая нагрузка на секцию, диапазон обрабатываемых диаметров и линейных скоростей, конфигурация привода и материал роликов (для исключения проскальзывания и деформаций), а также совместимость системы управления с технологией сварки. Грамотный выбор превращает роликовый вращатель в надежную, стабильную платформу для формирования бездефектных швов. Ошибка же в спецификации приведет к тому, что никакая квалификация сварщика не компенсирует несоответствие оборудования рабочей задаче.
No. 1 Intersection of Chuangye Avenue and Weilai Avenue,
Yiyang County,Luoyang City, Henan Province, China
+86 400-0379-069
Авторские права © 2023 Производитель оборудования для автоматизированной сварки и резки, специализирующийся на стреле сварочной колонны и сварочном вращателе. | Все права защищены Техническая поддержка: ShangXian